En plantas de inyección, estampación y fundición a presión, moldes y utillajes suelen valer más que las máquinas, pero el sistema los controla menos. La entrega vive en un cuaderno, la vida es una estimación, los certificados de calibración en un cajón; la línea solo para cuando el desgaste aparece al montar. Pierde un molde un día y el plazo cae con él.
Dónde se rompe el registro
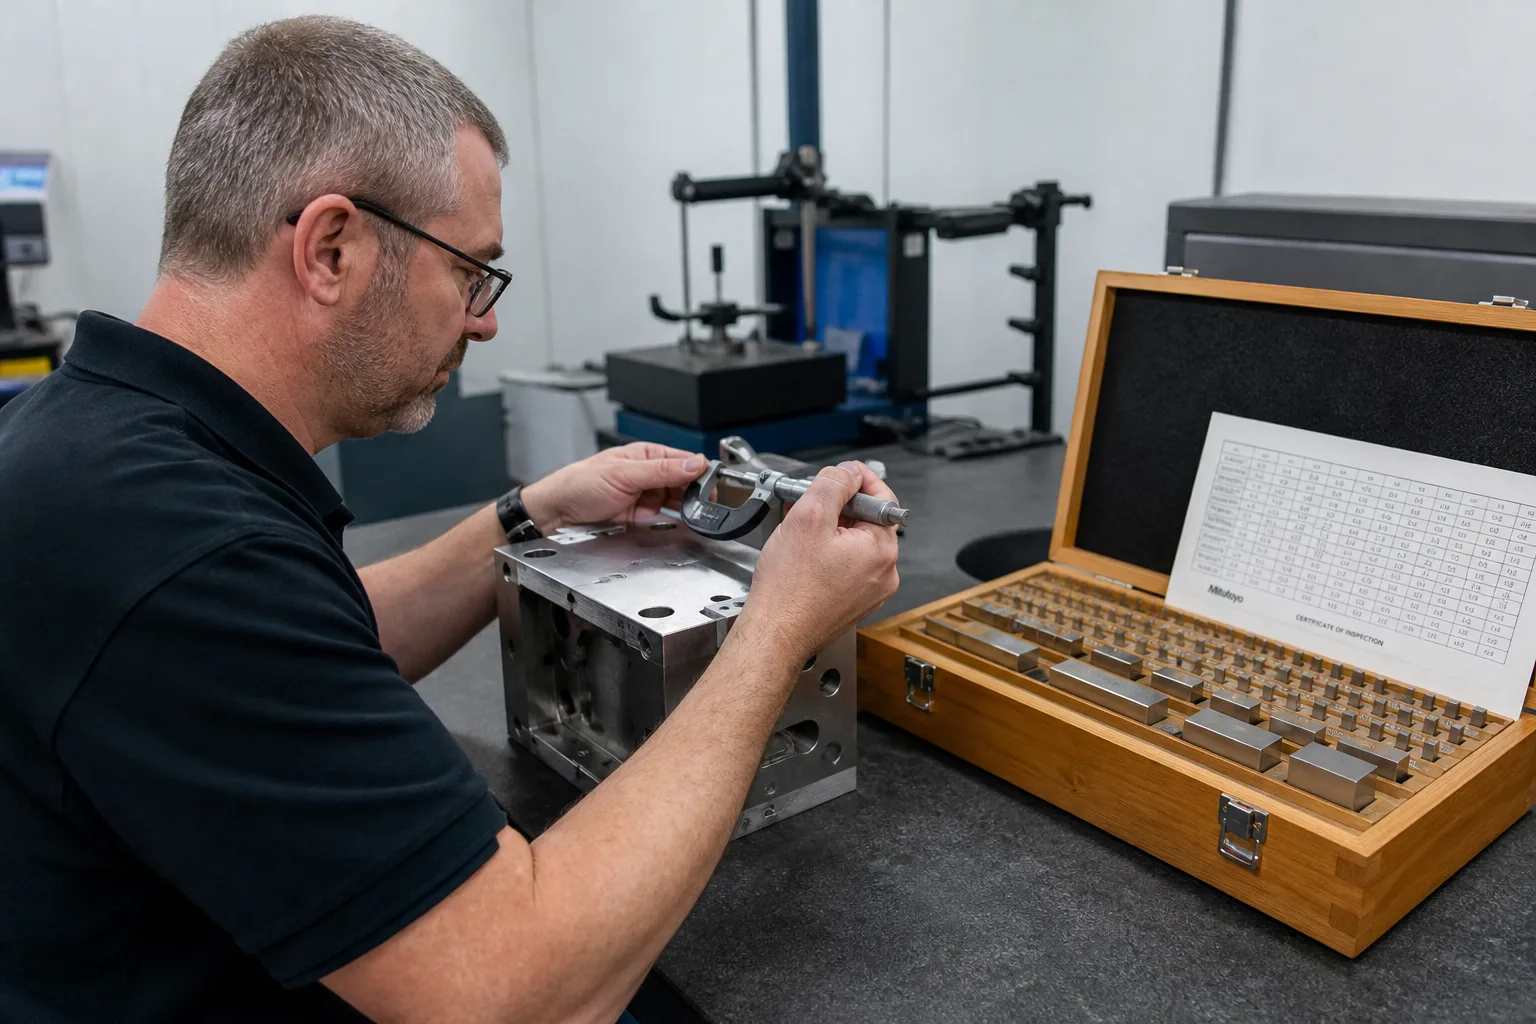
Varios juegos con el mismo nombre: no se sabe cuál está en almacén, cuál en máquina, cuál en reparación. Los libros dicen «en almacén» y ya está en prensa; una herramienta en reparación sigue reservada por el plan; insertos, columnas guía, canal caliente y otros subconjuntos desmontados no vuelven al molde madre. La trazabilidad está en el chat: quién lo sacó por última vez, qué se reparó, si se calibró — el turno no sabe. La vida es «igual todavía sirve» en vez de ciclos, y las rozaduras llegan a mitad de lote.
El utillaje sigue el mismo patrón: no está ligado a producto y operación, en el cambio se coge el utillaje equivocado o un calibre caducado sin calibrar. Objetos caros, ubicación que deriva, muchos estados. Inventario en hoja una vez al año; en medio, memoria.
Objetos de negocio y máquina de estados
Los objetos incluyen datos maestros de molde/utillaje, lista de piezas estructurales, máquina de estados, registros de entrega y montaje, mantenimiento y calibración, vida por ciclos y alertas. El maestro necesita al menos un código único, productos y máquinas aplicables, vida de diseño, ubicación actual y responsable. Las piezas con código propio deben volver al maestro original tras el desmontaje; se prohíbe un «pool de piezas» que disperse el historial.
Estados sugeridos: en almacén, reservado, en máquina, prueba de molde, mantenimiento, reparación, a la espera de calibración, inmovilizado, chatarra. Reglas duras: sin calibrar o calibración caducada no sube a máquina; en reparación no se programa; el montaje exige escanear el código de molde y el de máquina para no montar el equivocado; los ciclos de producción se vuelcan a la vida, con alerta temprana cerca del umbral; la prueba de molde es un estado aparte, no cuenta en la vida de serie y no ocupa «disponible para el plan».
Roles, captura y conexión con MES
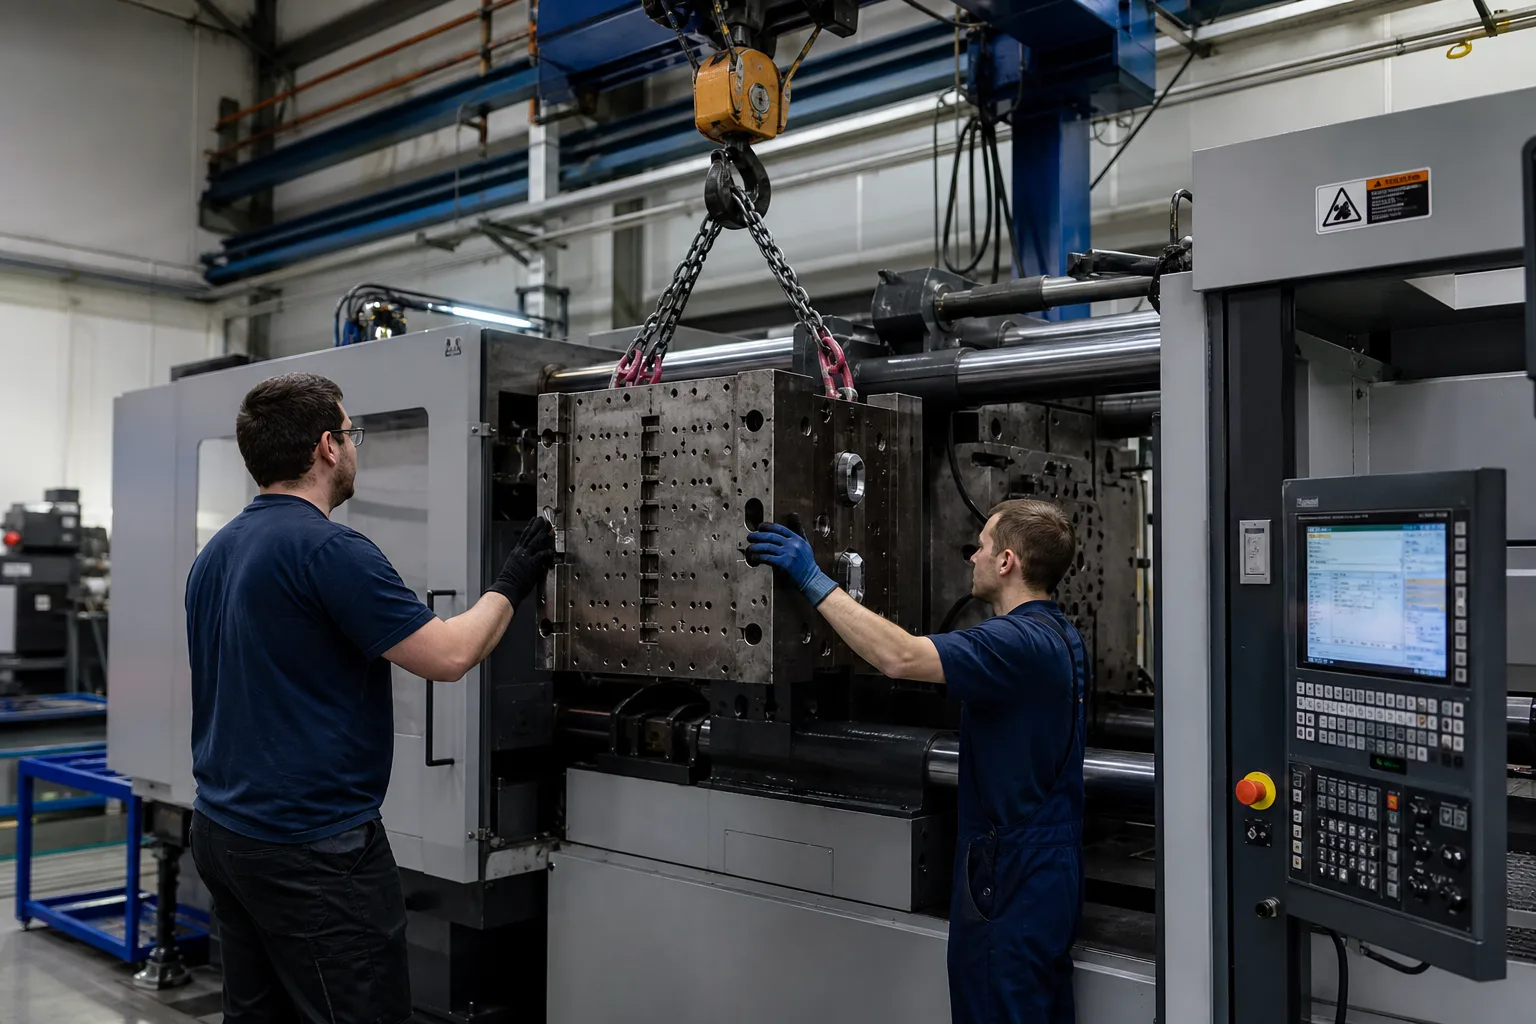
Almacén gobierna ubicación e inventario; el ingeniero de moldes, mantenimiento, calibración y conclusión de reparación; el jefe de turno escanea subida y bajada; mantenimiento cambia el estado y registra recambios; planificación solo programa moldes en estado «listo para montar». El relevo es por escaneo; lo verbal no cuenta.
Captura preferida QR / RFID. Los ciclos pueden volver de la interfaz de contador de la inyectora o la prensa; sin interfaz se completa al reportar la bajada y se muestrea. Al arrancar, MES debe validar: si el molde de la orden está en esta máquina, si la calibración es válida, si la vida está fuera de límite. Un fallo bloquea el arranque — no un aviso que aún permite forzar.
Orden de desarrollo y aceptación
Primero códigos únicos, máquina de estados y montaje de doble código; luego bloqueo por caducidad de calibración; al final volcado de ciclos y validación de arranque MES. Inventario cíclico por ubicación; las diferencias se rastrean hasta la última entrega o montaje. Aceptación: bloqueo de calibración caducada, bloqueo de ocupación por reparación, bloqueo de desajuste de códigos, alertas de ciclos, desmontaje/montaje de subpiezas que restaura el padre, y faltante trazable a una persona.
No desplegar miles de juegos en toda la planta el primer día. Elija la familia con plazos más ajustados y más cambios de molde y haga primero verdadero el estado «listo para montar». Las listas semanales de preparación de moldes salen del sistema, no de la memoria del jefe de turno. Las excepciones (préstamo urgente, moldes viejos sin código) tienen plazo para recibir código; pasado el plazo, sin código no entran en pedidos críticos.
Por qué la vida y la calibración no pueden apoyarse en «la experiencia dice que aún vale»
La vida por ciclos debe separar cavidades y piezas de desgaste: el cuerpo dura; el bebedero, los expulsor y los correderas duran poco — la alerta pega en la subpieza, no chatarra el juego entero. Los intervalos de calibración siguen la clase del calibre y la tolerancia del producto; las piezas de aspecto y las dimensionales no comparten intervalo. Fotografiar certificados no basta: la caducidad debe ser un campo-puerta para montar; el día que caduca, planificación ya no ve ese molde.
Si un molde se comparte entre productos, los calendarios de reserva son exclusivos: mientras el producto A lo ocupa, B no reserva el mismo juego. El vínculo utillaje–molde también va al maestro; la lista de cambio emite el kit «molde + utillaje + calibre», y una pieza que falte no se muestra arrancable. Los moldes viejos sin código son la mayor resistencia: empiece por «codificación obligatoria de familias críticas» y ponga plazo al resto; sin código solo pedidos no críticos, con marca de riesgo en la orden.
Inventario cíclico y ocupación por reparación: frenar el falso «en almacén»
Inventario cíclico por ubicación, no solo a fin de año. Hallar «los libros dicen en almacén, el escaneo no encuentra código» abre la diferencia ese mismo día: último que montó, último que entregó, si un puesto de reparación no bajó. La ocupación por reparación ocupa una ubicación o un «almacén de reparación»; el taller no es un agujero negro fuera de libros. Si la cavidad de un molde chatarra se reutiliza como piezas, las subpiezas pasan a un maestro nuevo y el viejo se cierra, para que no corran dos conjuntos de vida en paralelo.
Causa habitual del fallo de doble código: el código de máquina en el armario eléctrico, el del molde en el cáncamo, el escáner no alcanza. En el despliegue, un código de puesto puede sustituir al de máquina, pero debe mapear a un maestro de máquina concreto. El jefe de turno puede escanear por otro, pero el campo de operador no queda vacío, o la responsabilidad vuelve a «todos escanearon». Tras la prueba de molde, solo el OK pasa de prueba a almacén o programable; el KO va a reparación, nunca directo a una orden de serie.
La orientación de izado y almacenaje también va al maestro: algunos moldes solo de pie; mal colocados dañan las columnas. Carga y altura de la ubicación en el sistema, bloqueo ya en la reserva de entrada, no cuando la carretilla llega a la puerta. Dos moldes que comparten insertos no montan a la vez; el stock disponible se calcula por el inserto. La aceptación de un molde nuevo incluye informe dimensional y número de ciclos de prueba; sin aceptar no entra en el pool de reserva de serie. Los parámetros de temperatura del canal caliente conviene colgarlos del maestro de molde y sacarlos en el cambio, en vez de vivir solo en la cabeza del maestro. Calibres y moldes tienen intervalos de calibración distintos; un calibre caducado también bloquea el montaje. El cambio de molde en turno de noche exige confirmación de dos personas, para que un solo escaneo erróneo no arranque. El peso del bebedero en prueba es un control auxiliar; un peso anómalo señala riesgo de molde equivocado.
Objetos de planta, activo pequeño y riesgo grande, encajan en un sistema a medida que escribe las reglas en el flujo. Shandong XYN Information Technology Co., Ltd. (XYN Tech) lleva tiempo entregando software a medida en fábrica. Sitio oficial https://www.xynkeji.com.