इंजेक्शन, स्टैम्पिंग और डाई-कास्टिंग दुकानों में मोल्ड और फिक्स्चर अक्सर मशीनों से अधिक कीमती होते हैं, फिर भी सिस्टम उन्हें कम पकड़ता है। निर्गम कॉपी में, जीवन अनुमान से, अंशांकन प्रमाण पत्र दराज में; लाइन तभी रुकती है जब सेटअप में घिसाव दिखे। एक मोल्ड एक दिन खोया तो डिलीवरी उसके साथ गिरती है।
खाता कहाँ टूटता है
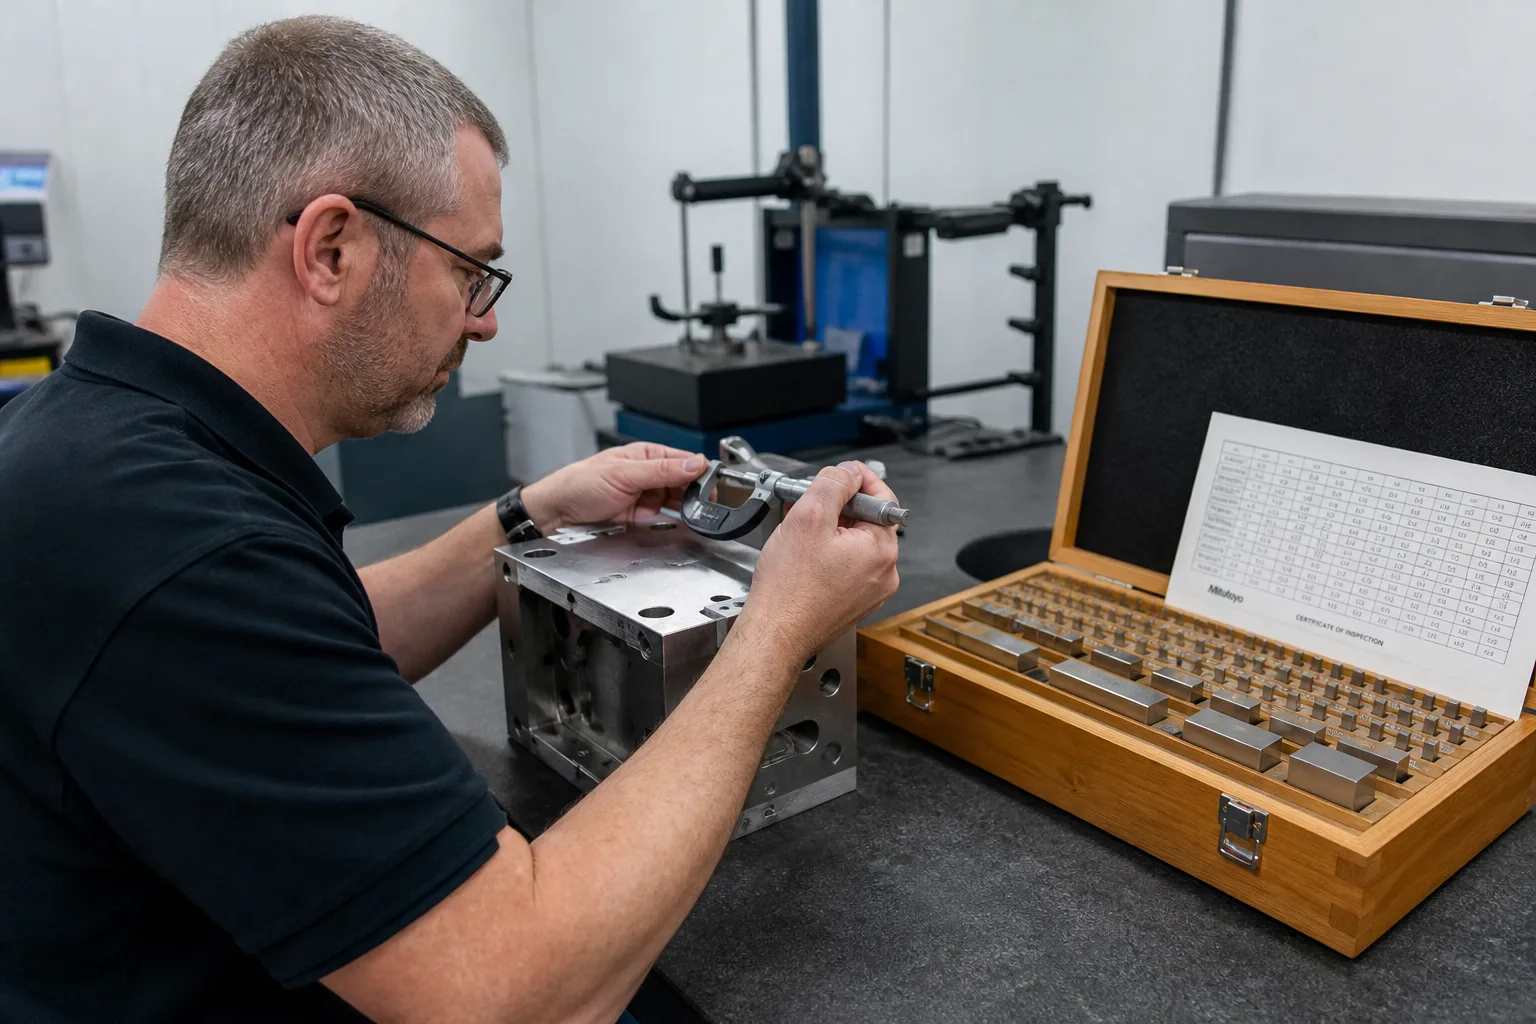
एक ही नाम के कई सेट: पता नहीं कौन स्टॉक में, कौन मशीन पर, कौन मरम्मत में। किताबें «स्टॉक में» कहती हैं और वह पहले से प्रेस पर है; मरम्मत में टूल प्लान से आरक्षित रहता है; इंसर्ट, गाइड पिन, हॉट रनर और अन्य उप-भाग उखड़कर माँ मोल्ड पर नहीं लौटते। ट्रेस चैट में: आखिरी किसने लिया, क्या मरम्मत हुई, अंशांकित था या नहीं — शिफ्ट नहीं बता पाती। जीवन शॉट गिनती की जगह «शायद अभी चलेगा», नतीजा बैच के बीच खरोंच।
फिक्स्चर में वही पैटर्न: टूलिंग उत्पाद और ऑपरेशन से बँधी नहीं, चेंजओवर पर गलत फिक्स्चर या समय-समाप्त बिना अंशांकन गेज लग जाता है। वस्तुएँ महँगी, स्थान तैरता, अवस्थाएँ बहुत। स्प्रेडशीट गिनती साल में एक बार; बीच में स्मृति।
व्यवसाय वस्तुएँ और स्टेट मशीन
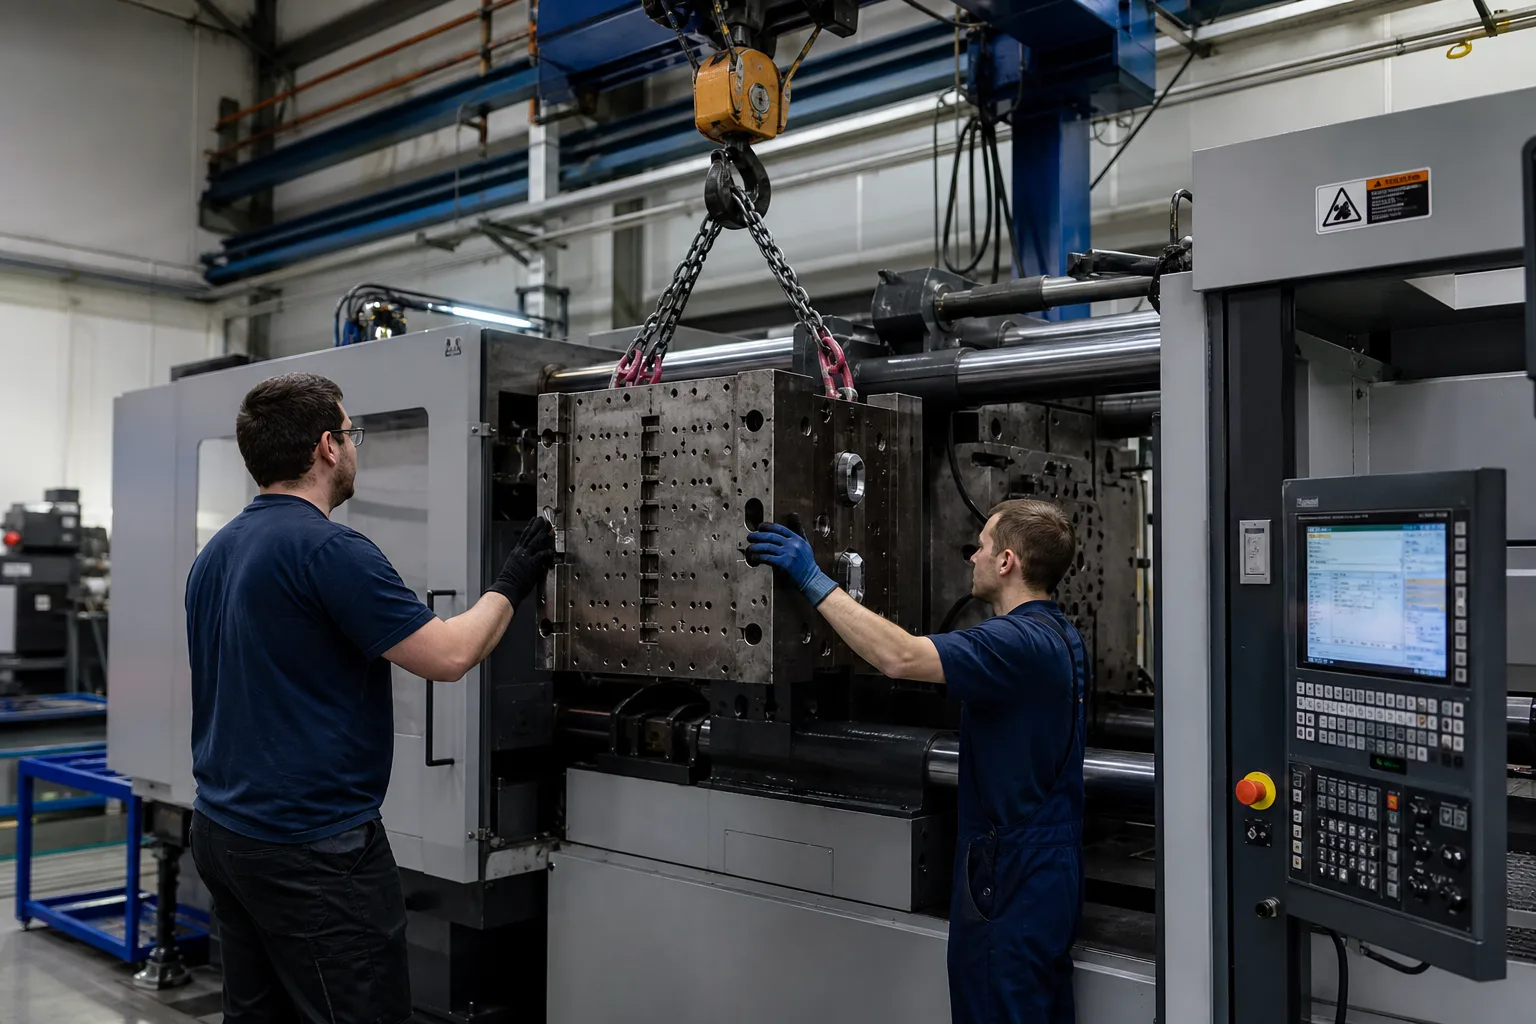
वस्तुओं में मोल्ड/फिक्स्चर मास्टर, संरचना भागों की सूची, स्टेट मशीन, निर्गम और चढ़ाने के रिकॉर्ड, रखरखाव और अंशांकन, शॉट जीवन, चेतावनियाँ शामिल हैं। मास्टर में कम से कम अद्वितीय कोड, लागू उत्पाद और मशीनें, डिज़ाइन जीवन, वर्तमान स्थान, जिम्मेदार होना चाहिए। अपने कोड वाले संरचना भाग टूटने के बाद मूल मास्टर पर लौट सकें; इतिहास बिखेरने वाला «पार्ट पूल» निषिद्ध है।
सुझाई अवस्थाएँ: स्टॉक में, आरक्षित, मशीन पर, ट्रायआउट, रखरखाव, मरम्मत, अंशांकन प्रतीक्षा, सील, स्क्रैप। कठोर नियम: बिना अंशांकन या समाप्त अंशांकन मशीन पर नहीं; मरम्मत में शेड्यूल नहीं; चढ़ाने के लिए मोल्ड कोड और मशीन कोड दोनों स्कैन, गलत मोल्ड रोकने को; उत्पादन शॉट जीवन पर लिखे जाएँ, सीमा के पास जल्दी चेतावनी; ट्रायआउट अलग अवस्था है, उत्पादन जीवन में नहीं गिनी जाती और «शेड्यूल के लिए उपलब्ध» नहीं घेरती।
भूमिकाएँ, संग्रह और MES से जोड़
स्टोर स्थान और गिनती संभालता है; मोल्ड इंजीनियर रखरखाव, अंशांकन और मरम्मत निष्कर्ष; शिफ्ट लीडर चढ़ाना-उतारना स्कैन करता है; रखरखाव अवस्था बदलता और बदले भाग लिखता है; प्लानिंग केवल «चढ़ाने योग्य» अवस्था वाले मोल्ड रखती है। शिफ्ट हैंडओवर स्कैन से; मौखिक नहीं गिना जाता।
संग्रह में QR / RFID प्राथमिक। शॉट गिनती इंजेक्शन मशीन या प्रेस काउंटर इंटरफेस से लिखी जा सकती है; इंटरफेस न हो तो उतरने की रिपोर्ट पर भरें और नमूना जाँच करें। MES जब जॉब शुरू करे तो जाँचे: वर्क-ऑर्डर मोल्ड इसी मशीन पर है या नहीं, अंशांकन वैध है या नहीं, जीवन सीमा से ऊपर है या नहीं। असफल जाँच स्टार्ट रोकती है — ऐसा पॉपअप नहीं जो फिर भी जबरन खोल दे।
विकास क्रम और स्वीकृति
पहले अद्वितीय कोड, स्टेट मशीन और दोहरा-कोड चढ़ाना; फिर अंशांकन समाप्ति गेट; अंत में शॉट लेखन और MES स्टार्ट सत्यापन। चक्रीय गिनती स्थान अनुसार; अंतर अंतिम निर्गम या चढ़ाने तक। स्वीकृति: समाप्त अंशांकन ब्लॉक, मरम्मत कब्जा ब्लॉक, कोड बेमेल ब्लॉक, शॉट चेतावनी, उप-भाग तोड़-जोड़ से माँ वापसी, व्यक्ति तक पहुँचने वाली कमी।
पहले दिन पूरे प्लांट पर हजारों सेट न चढ़ाएँ। सबसे कसी डिलीवरी और सबसे बार चेंजओवर वाले उत्पाद परिवार चुनें और पहले «चढ़ाने योग्य» अवस्था को सच बनाएँ। साप्ताहिक मोल्ड-तैयारी सूचियाँ सिस्टम से आएँ, शिफ्ट लीडर की स्मृति से नहीं। अपवाद (आपातकालीन उधार, बिना कोड पुराने मोल्ड) को कोड की समयसीमा; समय बाद बिना कोड महत्वपूर्ण ऑर्डर में नहीं।
जीवन और अंशांकन «अनुभव कहता है अभी ठीक है» पर क्यों नहीं टिक सकते
शॉट जीवन कैविटी और घिसने वाले भाग अलग करे: मुख्य बॉडी लंबी; स्प्रू बुशिंग, इजेक्टर पिन और स्लाइड छोटी — चेतावनी उप-भाग पर लगे, पूरा सेट स्क्रैप न हो। अंशांकन अंतराल गेज वर्ग और उत्पाद टॉलरेंस से चलें; दिखावट और आयामी भाग एक अंतराल साझा न करें। प्रमाण पत्र की तस्वीर काफी नहीं: समाप्ति मशीन पर चढ़ाने का गेट फ़ील्ड हो; समाप्ति के दिन प्लानिंग वह मोल्ड न देखे।
जब मोल्ड उत्पादों के बीच साझा हो, आरक्षण कैलेंडर अनन्य हों: उत्पाद A कब्जा करे तो B उसी सेट को आरक्षित न करे। फिक्स्चर–मोल्ड बंधन भी मास्टर में; चेंजओवर सूची «मोल्ड + फिक्स्चर + गेज» किट निकाले, एक टुकड़ा गायब हो तो स्टार्टयोग्य न दिखे। बिना कोड पुराने मोल्ड सबसे बड़ी बाधा: «महत्वपूर्ण उत्पाद परिवार पर अनिवार्य कोड» से शुरू करें, बाकी को समय दें; बिना कोड केवल गैर-महत्वपूर्ण ऑर्डर, वर्क ऑर्डर पर जोखिम चिह्न।
चक्रीय गिनती और मरम्मत कब्जा: नकली «स्टॉक में» कैसे रोकें
चक्रीय गिनती स्थान अनुसार, केवल साल के अंत नहीं। «किताबें स्टॉक कहें, स्कैन कोड न मिले» उसी दिन अंतर पर्चा: आखिरी चढ़ाने वाला, आखिरी लेने वाला, मरम्मत स्थान ने उतारा या नहीं। मरम्मत कब्जा स्थान या «मरम्मत गोदाम» घेरे; मरम्मत कक्ष किताबों के बाहर काला छिद्र न बने। स्क्रैप मोल्ड की कैविटी भागों के रूप में फिर से प्रयुक्त हो तो उप-भाग नए मास्टर पर जाएँ, पुराना बंद हो, दो जीवन डेटासेट समानांतर न चलें।
दोहरे कोड चढ़ाने की आम विफलता: मशीन कोड विद्युत कैबिनेट पर, मोल्ड कोड लिफ्टिंग आई पर, स्कैनर पहुँचता नहीं। रोलआउट में वर्कस्टेशन कोड मशीन कोड की जगह ले सकता है, पर विशिष्ट मशीन मास्टर से मैप होना चाहिए। शिफ्ट लीडर किसी की ओर से स्कैन कर सकता है, ऑपरेटर फ़ील्ड खाली नहीं, वरना जवाबदेही «सबने स्कैन किया» पर लौटती है। ट्रायआउट के बाद केवल पास ट्रायआउट से स्टॉक या शेड्यूलयोग्य पर जाए; फेल मरम्मत में, सीधे उत्पादन ऑर्डर पर नहीं।
उठाने और रखने की दिशा भी मास्टर में: कुछ मोल्ड केवल खड़े; गलत रखने से गाइड पिन घायल। स्थान भार और ऊँचाई सीमा सिस्टम में, इनबाउंड आरक्षण पर ही रोक, फोर्कलिफ्ट दरवाजे पर आए तब नहीं। साझा इंसर्ट वाले दो मोल्ड एक साथ न चढ़ें; उपलब्ध स्टॉक इंसर्ट बाधा से गिने। नए मोल्ड की स्वीकृति में आयामी रिपोर्ट और ट्रायआउट शॉट संख्या; बिना स्वीकृति उत्पादन आरक्षण पूल में नहीं। हॉट रनर तापमान पैरामीटर मोल्ड मास्टर पर लटकाएँ और चेंजओवर पर निकालें, केवल उस्ताद की याद में न रखें। गेज और मोल्ड के अंशांकन अंतराल अलग; समाप्त गेज भी चढ़ाना रोके। रात की शिफ्ट चेंजओवर दो-व्यक्ति स्कैन पुष्टि चाहती है, एक गलत स्कैन फिर भी शुरू न करे। ट्रायआउट स्प्रू वजन सहायक जाँच; असामान्य वजन गलत मोल्ड जोखिम दिखाता है।
दुकान-तल की ये छोटी संपत्ति, बड़ा जोखिम वस्तुएँ उस कस्टम सिस्टम में फिट बैठती हैं जो नियम प्रक्रिया में लिख देता है। Shandong XYN Information Technology Co., Ltd. (XYN Tech) लंबे समय से फैक्टरी-साइड कस्टम सॉफ़्टवेयर देता है। आधिकारिक साइट https://www.xynkeji.com।