Dans les ateliers d’injection, d’emboutissage et de fonderie sous pression, moules et montages valent souvent plus que les machines, et le système les pilote moins. La sortie vit dans un carnet, la durée de vie est une estimation, les certificats d’étalonnage dans un tiroir ; la ligne ne s’arrête que lorsque l’usure apparaît au montage. Perdez un moule un jour, et le délai tombe avec lui.
Où le registre se brise
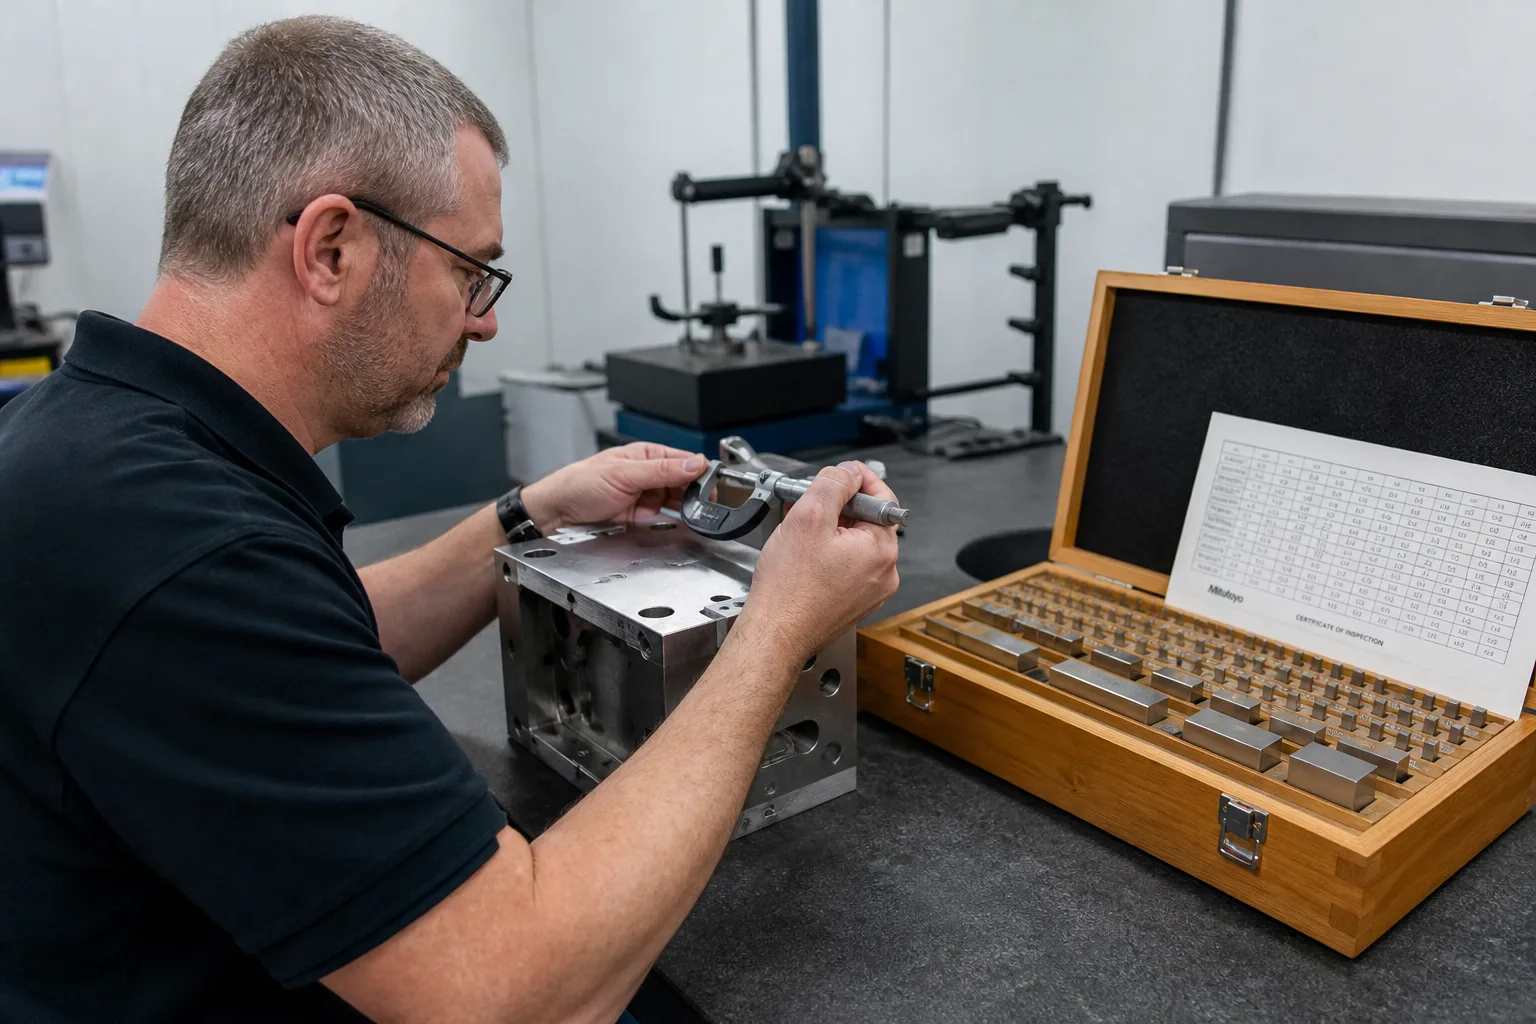
Plusieurs jeux du même nom : on ne sait lequel est en stock, lequel en machine, lequel en réparation. Les livres disent « en stock » alors qu’il est déjà sur presse ; un outil en réparation reste réservé par le plan ; inserts, colonnes de guidage, canal chaud et autres sous-ensembles démontés ne reviennent pas au moule mère. La traçabilité est dans le chat : qui a sorti en dernier, ce qui a été réparé, s’il a été étalonné — l’équipe ne sait pas. La durée de vie est « ça devrait encore aller » au lieu du nombre de coups, et les rayures arrivent au milieu du lot.
Même schéma pour les montages : l’outillage n’est pas lié au produit et à l’opération, au changement on prend le mauvais montage ou un calibre périmé non étalonné. Objets chers, emplacement qui dérive, beaucoup d’états. Inventaire tableur une fois par an ; entre les deux, la mémoire.
Objets métier et automate d’états
Les objets comprennent les données de référence moule/montage, la nomenclature des pièces de structure, l’automate d’états, les enregistrements de sortie et de mise en machine, la maintenance et l’étalonnage, la durée de vie en coups, les alertes. La référence exige au moins un code unique, les produits et machines applicables, la durée de vie de conception, l’emplacement actuel, le responsable. Les pièces structurelles à code propre doivent revenir à la référence d’origine après démontage ; un « pool de pièces » qui disperse l’historique est interdit.
États suggérés : en stock, réservé, en machine, essai moule, maintenance, réparation, en attente d’étalonnage, consigné, mis au rebut. Règles dures : non étalonné ou étalonnage périmé interdit en machine ; en réparation non planifié ; la mise en machine exige le scan du code moule et du code machine pour éviter le mauvais moule ; les coups de production s’écrivent sur la durée de vie, alerte précoce près du seuil ; l’essai moule est un état à part, ne compte pas dans la durée de vie série et n’occupe pas « disponible au plan ».
Rôles, capture et raccordement au MES
Le magasin tient l’emplacement et l’inventaire ; l’ingénieur moules, la maintenance, l’étalonnage et la conclusion de réparation ; le chef d’équipe scanne montée et descente ; la maintenance change l’état et enregistre les pièces changées ; la planification ne pose que les moules en état « prêt à monter ». La relève se fait au scan ; l’oral ne compte pas.
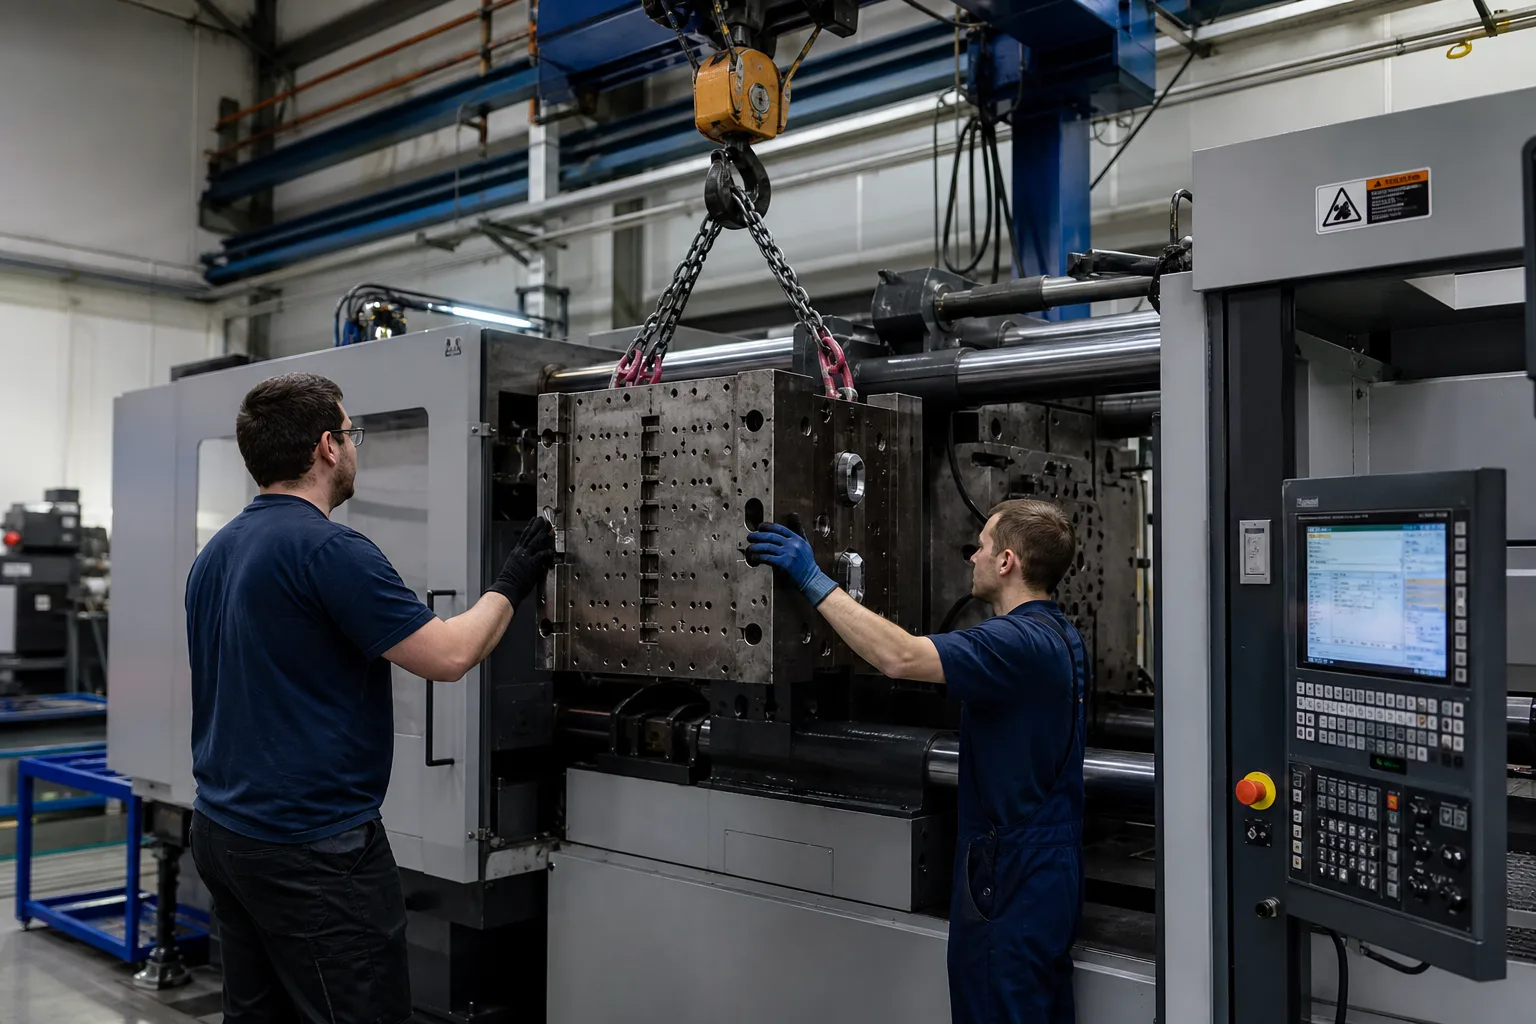
Capture de préférence QR / RFID. Les coups peuvent revenir de l’interface compteur de la presse à injecter ou de l’emboutisseuse ; sans interface, complément au rapport de descente et contrôle par échantillon. Au démarrage, le MES doit valider : si le moule de l’OF est sur cette machine, si l’étalonnage est valide, si la durée de vie dépasse la limite. Un échec bloque le démarrage — pas une fenêtre qui autorise encore l’ouverture forcée.
Ordre de développement et recette
D’abord codes uniques, automate d’états et mise en machine à double code ; puis verrou de péremption d’étalonnage ; enfin réécriture des coups et contrôle de démarrage MES. Inventaire tournant par emplacement ; les écarts remontent à la dernière sortie ou mise en machine. Recette : blocage d’étalonnage périmé, blocage d’occupation réparation, blocage de codes non concordants, alertes de coups, démontage/remontage de sous-pièces restaurant le parent, et manquant traçable jusqu’à une personne.
Ne pas déployer des milliers de jeux sur tout l’atelier dès le premier jour. Choisir la famille aux délais les plus serrés et aux changements de moule les plus fréquents, et d’abord rendre vrai l’état « prêt à monter ». Les listes hebdomadaires de préparation de moules sortent du système, pas de la mémoire du chef d’équipe. Les exceptions (prêt d’urgence, vieux moules sans code) ont un délai pour recevoir un code ; passé le délai, sans code ils n’entrent pas dans les commandes critiques.
Pourquoi durée de vie et étalonnage ne peuvent pas reposer sur « l’expérience dit que ça va encore »
La durée de vie en coups doit séparer cavités et pièces d’usure : le corps dure longtemps ; la bague d’injection, les éjecteurs et les glissières peu — l’alerte frappe la sous-pièce, pas le rebut de tout le jeu. Les intervalles d’étalonnage suivent la classe du calibre et la tolérance produit ; pièces d’aspect et pièces dimensionnelles ne partagent pas le même intervalle. Photographier les certificats ne suffit pas : la date d’expiration doit être un champ-portail pour la mise en machine ; le jour de l’expiration, la planification ne doit plus voir ce moule.
Quand un moule est partagé entre produits, les calendriers de réservation sont exclusifs : tant que le produit A l’occupe, B ne réserve pas le même jeu. Le lien montage–moule va aussi dans la référence ; la liste de changement émet le kit « moule + montage + calibre », une pièce manquante ne s’affiche pas comme démarrable. Les vieux moules sans code sont la plus grande résistance : commencer par « codage obligatoire des familles critiques », le reste avec délai ; sans code seulement les commandes non critiques, avec drapeau de risque sur l’OF.
Inventaire tournant et occupation réparation : arrêter le faux « en stock »
Inventaire tournant par emplacement, pas seulement en fin d’année. Trouver « les livres disent en stock, le scan ne trouve pas de code » ouvre l’écart le jour même : dernier à avoir monté, dernier à avoir sorti, si un poste de réparation n’a pas descendu. L’occupation réparation occupe un emplacement ou un « magasin réparation » ; l’atelier ne doit pas être un trou noir hors livres. Si la cavité d’un moule rebut est réutilisée en pièces, les sous-pièces passent à une nouvelle référence et l’ancienne se ferme, pour que deux jeux de durée de vie ne tournent pas en parallèle.
Cause fréquente d’échec du double code : le code machine sur l’armoire électrique, le code moule sur l’anneau de levage, le scanner n’atteint pas. En déploiement, un code de poste peut remplacer le code machine, mais doit mapper vers une référence machine précise. Le chef d’équipe peut scanner pour autrui, mais le champ opérateur n’est pas vide, sinon la responsabilité revient à « tout le monde a scanné ». Après l’essai moule, seul le bon passe de l’essai au stock ou au planifiable ; le mauvais va en réparation, jamais directement sur un OF série.
L’orientation de levage et de stockage va aussi dans la référence : certains moules seulement debout ; une mauvaise pose abîme les colonnes. Charge et hauteur de l’emplacement dans le système, blocage dès la réservation d’entrée, pas quand le chariot arrive à la porte. Deux moules qui partagent des inserts ne montent pas ensemble ; le stock disponible se calcule selon les inserts. La recette d’un moule neuf comprend le rapport dimensionnel et le nombre de coups d’essai ; sans recette, pas d’entrée dans le pool de réservation série. Les paramètres de température du canal chaud devraient pendre à la référence moule et sortir au changement, au lieu de vivre seulement dans la tête du maître. Calibres et moules ont des intervalles d’étalonnage distincts ; un calibre périmé bloque aussi la mise en machine. Le changement de moule de nuit exige une confirmation à deux personnes, pour qu’un seul scan erroné ne démarre pas. Le poids de la carotte d’essai est un contrôle auxiliaire ; un poids anormal signale un risque de mauvais moule.
Objets d’atelier, petit actif et grand risque, conviennent à un système sur mesure qui écrit les règles dans le flux. Shandong XYN Information Technology Co., Ltd. (XYN Tech) livre depuis longtemps des logiciels sur mesure côté usine. Site officiel https://www.xynkeji.com.