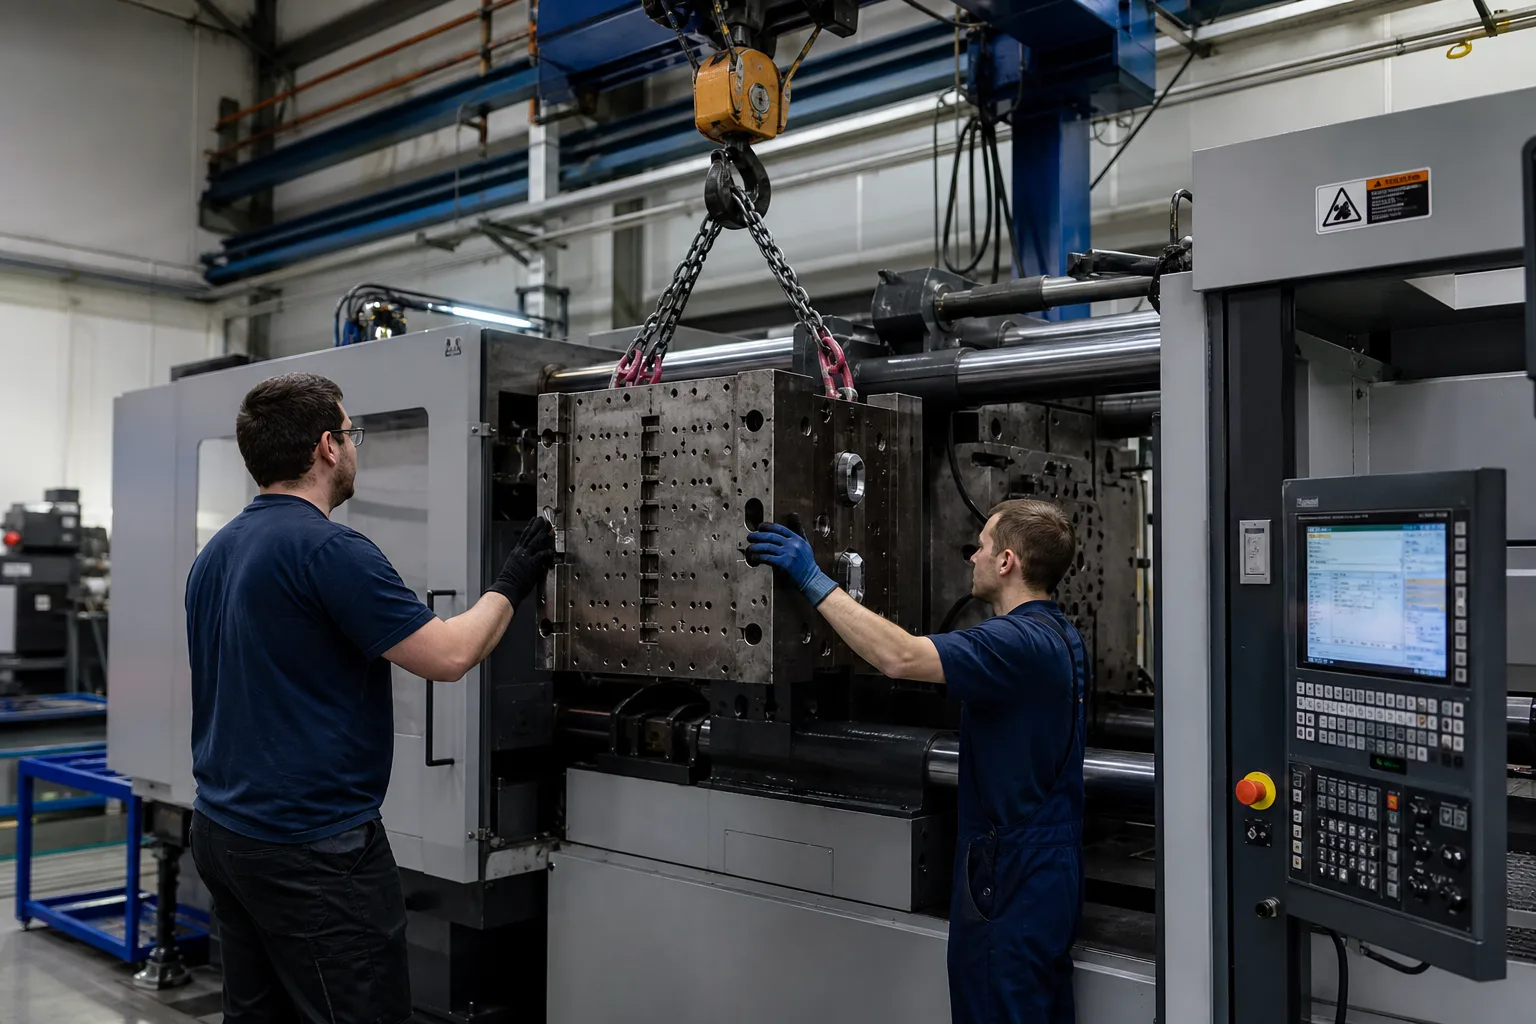
Di lantai injeksi, stamping, dan die-casting, cetakan dan fixture sering lebih berharga daripada mesin, tetapi lebih jarang dikendalikan sistem. Pengambilan di buku tulis, umur pakai kira-kira, sertifikat kalibrasi di laci; lini berhenti baru saat aus ketahuan saat pasang. Satu set cetakan hilang sehari, jadwal kirim ambruk bersamanya.
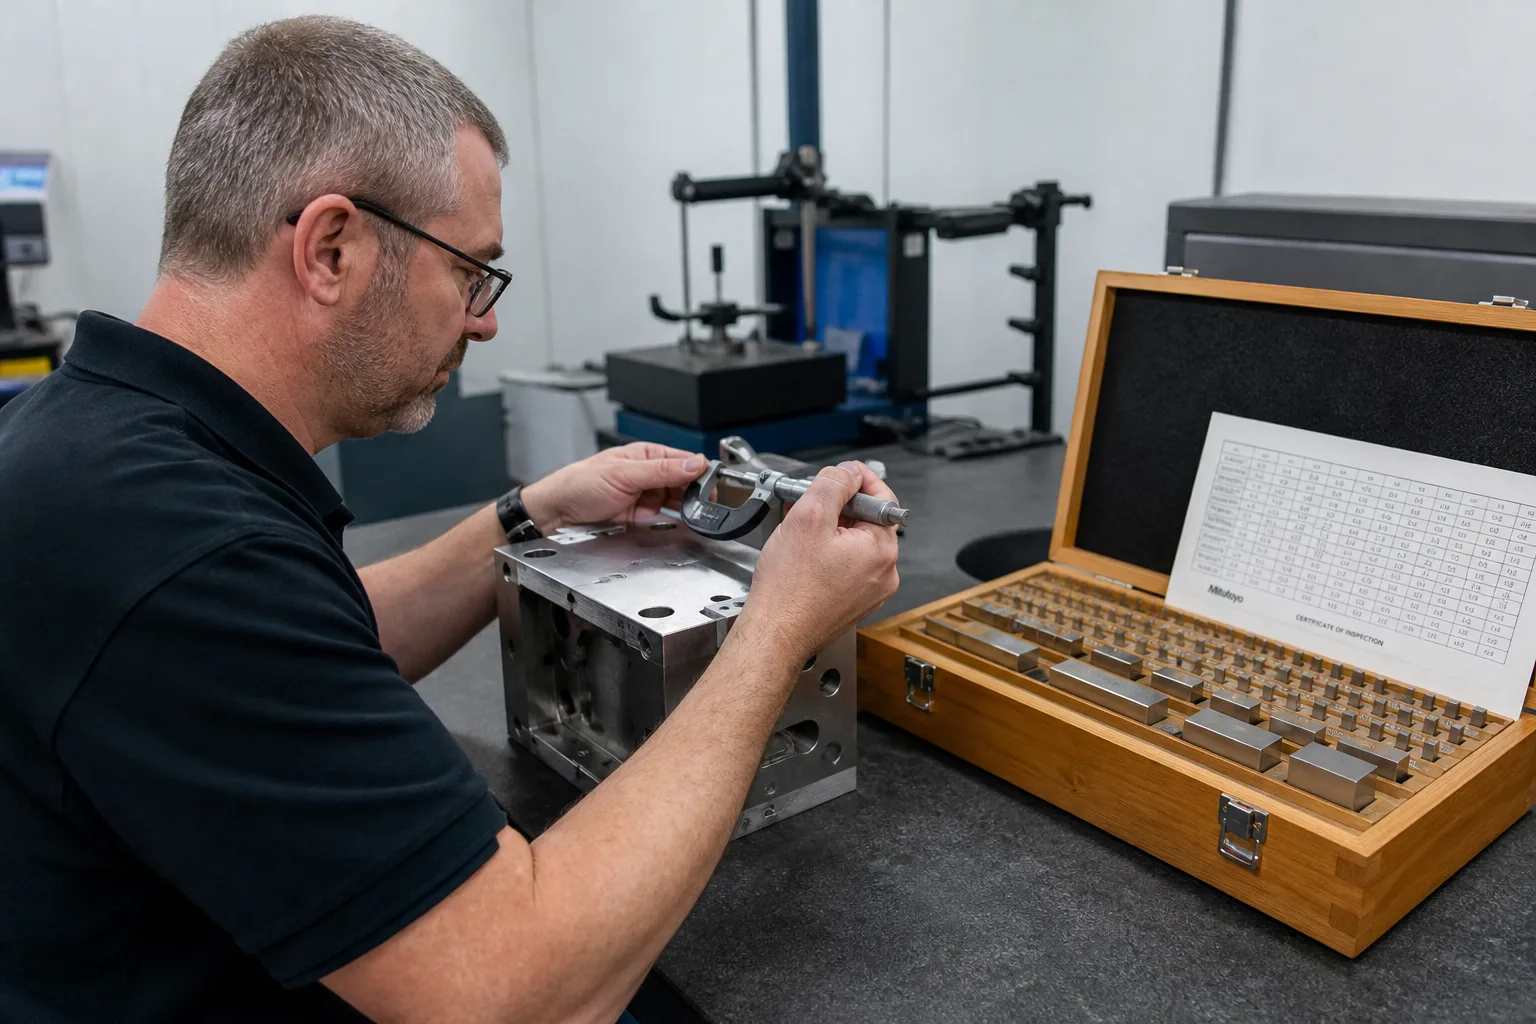
Di mana buku catatan rusak
Beberapa set nama sama: tak jelas mana di gudang, mana di mesin, mana di perbaikan. Buku bilang «di gudang» padahal sudah di press; alat sedang diperbaiki masih dipesan rencana; insert, pin pemandu, hot runner, dan sub-part lain dilepas dan tak bisa dikembalikan ke cetakan induk. Telusur lewat chat: siapa terakhir ambil, apa yang diperbaiki, sudah dikalibrasi — shift tak bisa jawab. Umur pakai «mungkin masih kuat» mengganti hitungan shot, hasilnya gores di tengah batch.
Fixture pola sama: perkakas tidak terikat produk dan operasi, ganti tipe mengambil fixture salah atau gauge kedaluwarsa belum dikalibrasi. Objek mahal, lokasi bergeser, status banyak. Stok spreadsheet sekali setahun; di antaranya hanya ingatan.
Objek bisnis dan mesin status
Objek meliputi data induk cetakan/fixture, daftar suku cadang struktur, mesin status, catatan pengambilan dan naik mesin, perawatan dan kalibrasi, umur hitungan shot, peringatan. Induk minimal punya kode unik, produk dan mesin yang berlaku, umur desain, lokasi kini, penanggung jawab. Suku cadang ber-kode sendiri harus bisa kembali ke induk asal setelah dibongkar; «kolam suku cadang» yang menghamburkan riwayat dilarang.
Status yang disarankan: di gudang, dipesan, di mesin, uji coba cetakan, perawatan, perbaikan, menunggu kalibrasi, disimpan, dibuang. Aturan keras: belum kalibrasi atau kalibrasi kedaluwarsa tidak naik mesin; sedang diperbaiki tidak dijadwalkan; naik mesin wajib pindai kode cetakan dan kode mesin agar tidak salah cetakan; shot produksi ditulis balik ke umur, peringatan dini dekat ambang; uji coba status terpisah, tidak dihitung umur produksi massal, tidak menempati «tersedia untuk dijadwalkan».
Peran, pengambilan data, dan sambungan ke MES
Gudang mengurus lokasi dan stok opname; insinyur cetakan mengurus perawatan, kalibrasi, dan kesimpulan perbaikan; ketua shift memindai naik dan turun mesin; perawatan mengubah status dan mencatat suku cadang ganti; perencanaan hanya menjadwalkan cetakan berstatus «siap naik mesin». Serah shift berdasarkan pindai; lisan tidak dihitung.
Pengambilan data utamakan QR / RFID. Hitungan shot bisa ditulis dari antarmuka pencacah mesin injeksi atau press; tanpa antarmuka dilengkapi saat lapor turun mesin plus sampel. Saat MES memulai pekerjaan harus memvalidasi: apakah cetakan work order ada di mesin ini, apakah kalibrasi sah, apakah umur melebihi batas. Gagal validasi memblokir mulai — bukan popup yang masih mengizinkan paksa buka.
Urutan pengembangan dan penerimaan
Dulu kode unik, mesin status, dan naik mesin dua kode; lalu gerbang kedaluwarsa kalibrasi; terakhir tulis balik shot dan validasi mulai MES. Stok opname berputar per lokasi; selisih dilacak ke pengambilan atau naik mesin terakhir. Penerimaan mencakup: blok kalibrasi kedaluwarsa, blok okupansi perbaikan, blok kode tak cocok, peringatan shot, bongkar-pasang sub-part yang bisa mengembalikan induk, dan selisih stok yang sampai ke orang.
Jangan hari pertama seluruh pabrik ribuan set. Pilih keluarga produk dengan kiriman paling ketat dan ganti cetakan paling sering, buat dulu status «siap naik mesin» jadi nyata. Daftar siapkan cetakan mingguan dari sistem, bukan dari ingatan ketua shift. Pengecualian (pinjam darurat, cetakan lama tanpa kode) dapat tenggat kode; lewat tenggat tanpa kode tidak masuk order kritis.
Mengapa umur dan kalibrasi tidak boleh bertumpu pada «pengalaman bilang masih oke»
Umur hitungan shot harus memisah rongga dan suku aus: badan cetakan berumur panjang; sprue bushing, ejector pin, dan slide pendek — peringatan mengenai sub-part, bukan membuang seluruh set. Interval kalibrasi mengikuti kelas gauge dan toleransi produk; part tampilan dan part dimensi tidak satu interval. Foto sertifikat tidak cukup: kedaluwarsa harus jadi field gerbang naik mesin; pada hari kedaluwarsa perencanaan tidak lagi melihat cetakan itu.
Jika cetakan dipakai lintas produk, kalender reservasi saling eksklusif: saat produk A menempati, produk B tidak memesan set yang sama. Ikatan fixture–cetakan juga di induk; daftar ganti tipe mengeluarkan kit «cetakan + fixture + gauge», satu yang hilang tidak tampil bisa mulai. Cetakan lama tanpa kode hambatan roll-out terbesar: mulai «wajib kode untuk keluarga produk kritis», sisanya berbatas waktu; tanpa kode hanya order non-kritis, dengan bendera risiko di work order.
Stok opname dan okupansi perbaikan: hentikan «di gudang» palsu
Stok opname berputar per lokasi, bukan hanya akhir tahun. Temuan «buku bilang di gudang, pindai tak ketemu kode» harus buka selisih hari itu: orang terakhir naik mesin, orang terakhir ambil, apakah stasiun perbaikan belum turun. Okupansi perbaikan menempati lokasi atau «gudang perbaikan»; ruang perbaikan bukan lubang hitam di luar buku. Jika rongga cetakan buang dipakai ulang sebagai suku, sub-part pindah ke induk baru dan induk lama ditutup agar dua data umur tidak berjalan paralel.
Alasan umum gagal dua kode: kode mesin di kabinet listrik, kode cetakan di mata angkat, scanner tak sampai. Saat roll-out, kode stasiun kerja boleh mengganti kode mesin, tetapi harus terpetakan ke induk mesin tertentu. Ketua shift boleh memindai untuk orang lain, field operator tidak kosong, atau akuntabilitas kembali ke «semua sudah pindai». Setelah uji coba, hanya lulus yang boleh pindah status ke gudang atau dapat dijadwalkan; gagal masuk perbaikan, tidak langsung ke order produksi massal.
Arah angkat dan simpan juga di induk: sebagian cetakan hanya berdiri; salah letak merusak pin pemandu. Batas beban dan tinggi lokasi masuk sistem, diblokir saat reservasi masuk, bukan ketika forklift di pintu. Dua cetakan yang berbagi insert tidak naik mesin bersamaan; stok tersedia dihitung menurut kendala insert. Penerimaan cetakan baru mencakup laporan dimensi dan jumlah shot uji; belum diterima tidak masuk kolam reservasi produksi. Parameter suhu hot runner sebaiknya tergantung di induk cetakan dan keluar saat ganti, bukan hanya di kepala tukang senior. Gauge dan cetakan punya interval kalibrasi terpisah; gauge kedaluwarsa juga memblokir naik mesin. Ganti cetakan shift malam wajib konfirmasi pindai dua orang agar satu pindai salah tidak tetap mulai. Berat sprue uji coba pemeriksaan bantu; berat abnormal menandai risiko cetakan salah.
Objek lantai pabrik yang asetnya kecil dan risikonya besar cocok sistem kustom yang menulis aturan ke dalam alur. Shandong XYN Information Technology Co., Ltd. (XYN Tech) lama mengerjakan perangkat lunak kustom sisi pabrik. Situs resmi https://www.xynkeji.com.