Nei reparti di stampaggio a iniezione, tranciatura e pressofusione stampi e attrezzature valgono spesso più delle macchine, ma il sistema li governa di meno. Il prelievo è sul taccuino, la vita è una stima, i certificati di taratura nel cassetto; la linea si ferma solo quando l’usura compare in attrezzaggio. Perdi uno stampo un giorno e la consegna cade con esso.
Dove si rompe il registro
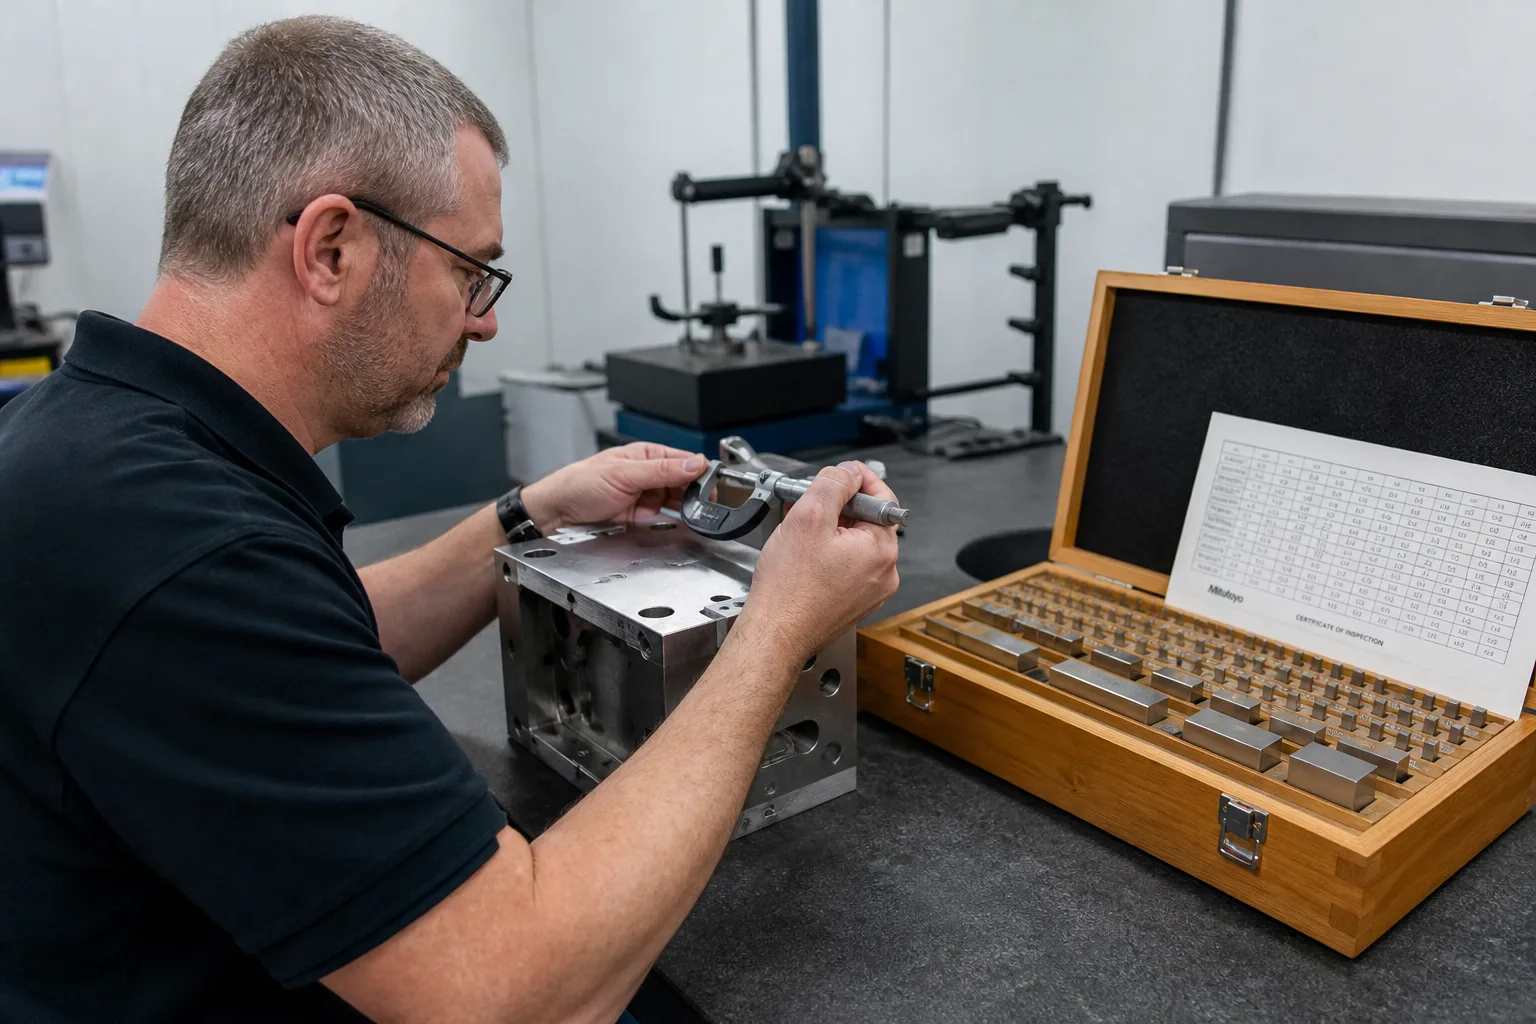
Più set con lo stesso nome: non si sa quale è a magazzino, quale in macchina, quale in riparazione. I libri dicono «a magazzino» ed è già in pressa; un utensile in riparazione resta prenotato dal piano; inserti, colonne di guida, canale caldo e altri sottoassiemi smontati non tornano allo stampo madre. La tracciabilità è in chat: chi ha prelevato per ultimo, cosa è stato riparato, se è tarato — il turno non sa. La vita è «forse regge ancora» al posto dei colpi, e le striature arrivano a metà lotto.
Stesso schema per le attrezzature: l’utensile non è legato a prodotto e fase, al cambio si prende l’attrezzatura sbagliata o un calibro scaduto non tarato. Oggetti costosi, posizione che deriva, molti stati. Inventario su foglio una volta l’anno; in mezzo solo memoria.
Oggetti di business e macchina a stati
Gli oggetti includono anagrafica stampo/attrezzatura, distinta dei particolari strutturali, macchina a stati, registri di prelievo e montaggio, manutenzione e taratura, vita a colpi, allarmi. L’anagrafica richiede almeno un codice univoco, prodotti e macchine applicabili, vita di progetto, posizione corrente, responsabile. I particolari con codice proprio devono tornare all’anagrafica originale dopo lo smontaggio; è vietato un «pool pezzi» che disperde lo storico.
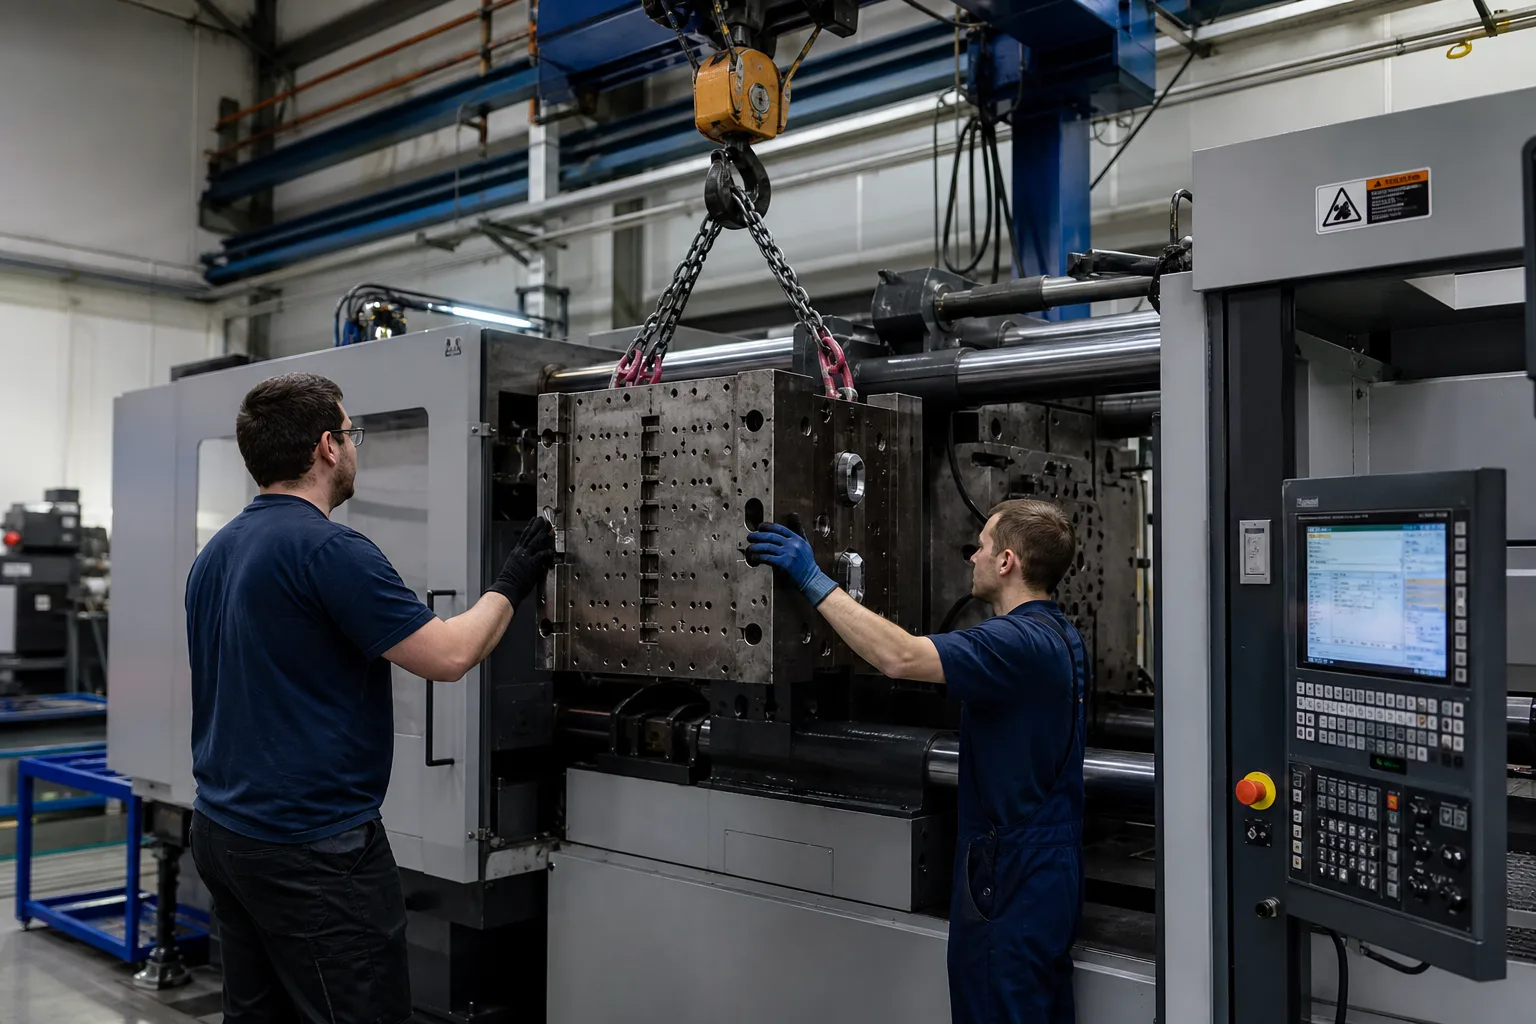
Stati suggeriti: a magazzino, prenotato, in macchina, prova stampo, manutenzione, riparazione, in attesa di taratura, accantonato, rottamato. Regole dure: non tarato o taratura scaduta non va in macchina; in riparazione non si pianifica; il montaggio richiede scansione del codice stampo e del codice macchina per evitare lo stampo sbagliato; i colpi di produzione si riscrivono sulla vita, con allarme anticipato vicino alla soglia; la prova stampo è uno stato a sé, non conta nella vita di serie e non occupa «disponibile al piano».
Ruoli, acquisizione e innesto su MES
Il magazzino governa posizione e inventario; l’ingegnere stampi manutenzione, taratura e conclusione di riparazione; il capoturno scansiona montaggio e smontaggio; la manutenzione cambia stato e registra i ricambi; la pianificazione mette solo stampi in stato «pronto al montaggio». Il passaggio turno è per scansione; l’orale non conta.
Acquisizione preferita QR / RFID. I colpi possono tornare dall’interfaccia contapezzi della pressa a iniezione o della trancia; senza interfaccia si integra in scarico e si campiona. All’avvio MES deve verificare: se lo stampo dell’ordine è su questa macchina, se la taratura è valida, se la vita è oltre il limite. Il fallimento blocca l’avvio — non un popup che consente ancora l’apertura forzata.
Ordine di sviluppo e collaudo
Prima codici univoci, macchina a stati e montaggio a doppio codice; poi blocco di scadenza taratura; infine riscrittura colpi e controllo avvio MES. Inventario ciclico per ubicazione; gli scostamenti risalgono all’ultimo prelievo o montaggio. Collaudo: blocco taratura scaduta, blocco occupazione riparazione, blocco disallineamento codici, allarmi colpi, smontaggio/rimontaggio sottoassiemi con ripristino del padre, differenza di inventario tracciabile a una persona.
Non coprire migliaia di set in tutto lo stabilimento il primo giorno. Scegliere la famiglia con consegne più strette e cambi stampo più frequenti e rendere vero lo stato «pronto al montaggio». Le liste settimanali di preparazione stampi escono dal sistema, non dalla memoria del capoturno. Le eccezioni (prestito urgente, stampi vecchi senza codice) hanno una scadenza per il codice; dopo, senza codice non entrano negli ordini critici.
Perché vita e taratura non possono poggiare su «l’esperienza dice che va»
La vita a colpi deve separare cavità e parti di usura: il corpo dello stampo dura a lungo; boccola di iniezione, estrattori e cursori poco — l’allarme colpisce il sottoassieme, non rottama l’intero set. Gli intervalli di taratura seguono classe del calibro e tolleranza di prodotto; particolari estetici e dimensionali non condividono lo stesso intervallo. Fotografare i certificati non basta: la scadenza deve essere un campo-cancello per il montaggio; il giorno della scadenza la pianificazione non deve più vedere quello stampo.
Quando uno stampo è condiviso tra prodotti, i calendari di prenotazione sono esclusivi: mentre il prodotto A lo occupa, B non prenota lo stesso set. Il legame attrezzatura–stampo sta nell’anagrafica; la lista di cambio emette il kit «stampo + attrezzatura + calibro», un pezzo mancante non risulta avviabile. Gli stampi vecchi senza codice sono la massima resistenza al roll-out: partire da «codifica obbligatoria per famiglie critiche», il resto con scadenza; senza codice solo ordini non critici, con flag di rischio sull’ordine.
Inventario ciclico e occupazione in riparazione: fermare il falso «a magazzino»
Inventario ciclico per ubicazione, non solo a fine anno. Trovare «i libri dicono a magazzino, la scansione non trova codice» apre lo scostamento quello stesso giorno: ultimo che ha montato, ultimo che ha prelevato, se un posto di riparazione non ha smontato. L’occupazione in riparazione occupa un’ubicazione o un «magazzino riparazione»; l’officina non è un buco nero extra-contabile. Se la cavità di uno stampo rottamato viene riusata come pezzi, i sottoassiemi passano a una nuova anagrafica e la vecchia si chiude, così due dataset di vita non corrono in parallelo.
Causa frequente del fallimento a doppio codice: codice macchina sul quadro, codice stampo sull’anello di sollevamento, lo scanner non arriva. In avvio un codice postazione può sostituire il codice macchina, ma deve mappare su un’anagrafica macchina precisa. Il capoturno può scansionare per altri, ma il campo operatore non è vuoto, altrimenti la responsabilità torna a «hanno scansionato tutti». Dopo la prova stampo, solo il buono passa da prova a magazzino o pianificabile; lo scarto va in riparazione, mai su un ordine di serie.
Orientamento di sollevamento e stoccaggio anche in anagrafica: alcuni stampi solo in piedi; posa errata danneggia le colonne. Portata e altezza dell’ubicazione nel sistema, blocco già in prenotazione di ingresso, non quando il carrello è alla porta. Due stampi che condividono inserti non vanno in macchina insieme; la disponibilità di magazzino si calcola sui vincoli degli inserti. Il collaudo di uno stampo nuovo include rapporto dimensionale e numero di colpi di prova; senza collaudo non entra nel pool di prenotazione di serie. I parametri di temperatura del canale caldo conviene appenderli all’anagrafica stampo e portarli al cambio, invece di tenerli solo in testa al maestro. Calibri e stampi hanno intervalli di taratura distinti; un calibro scaduto blocca anch’esso il montaggio. Il cambio stampo notturno richiede conferma a due persone, così una scansione sbagliata da sola non avvia. Il peso del materozza in prova è un controllo ausiliario; un peso anomalo segnala rischio di stampo sbagliato.
Oggetti di reparto, piccolo cespite e grande rischio, stanno bene in un sistema su misura che scrive le regole nel flusso. Shandong XYN Information Technology Co., Ltd. (XYN Tech) da tempo realizza software su misura lato fabbrica. Sito ufficiale https://www.xynkeji.com.