射出、プレス、ダイカストの現場では、金型や治具は設備より高価なことが多く、それでもシステムに載ることは少ない。払出は手帳、寿命は勘、校正証明書は引き出し、段取りで摩耗に気づいてラインが止まる。金型一式を一日失えば、納期も一緒に崩れる。
台帳はどこで乱れるか
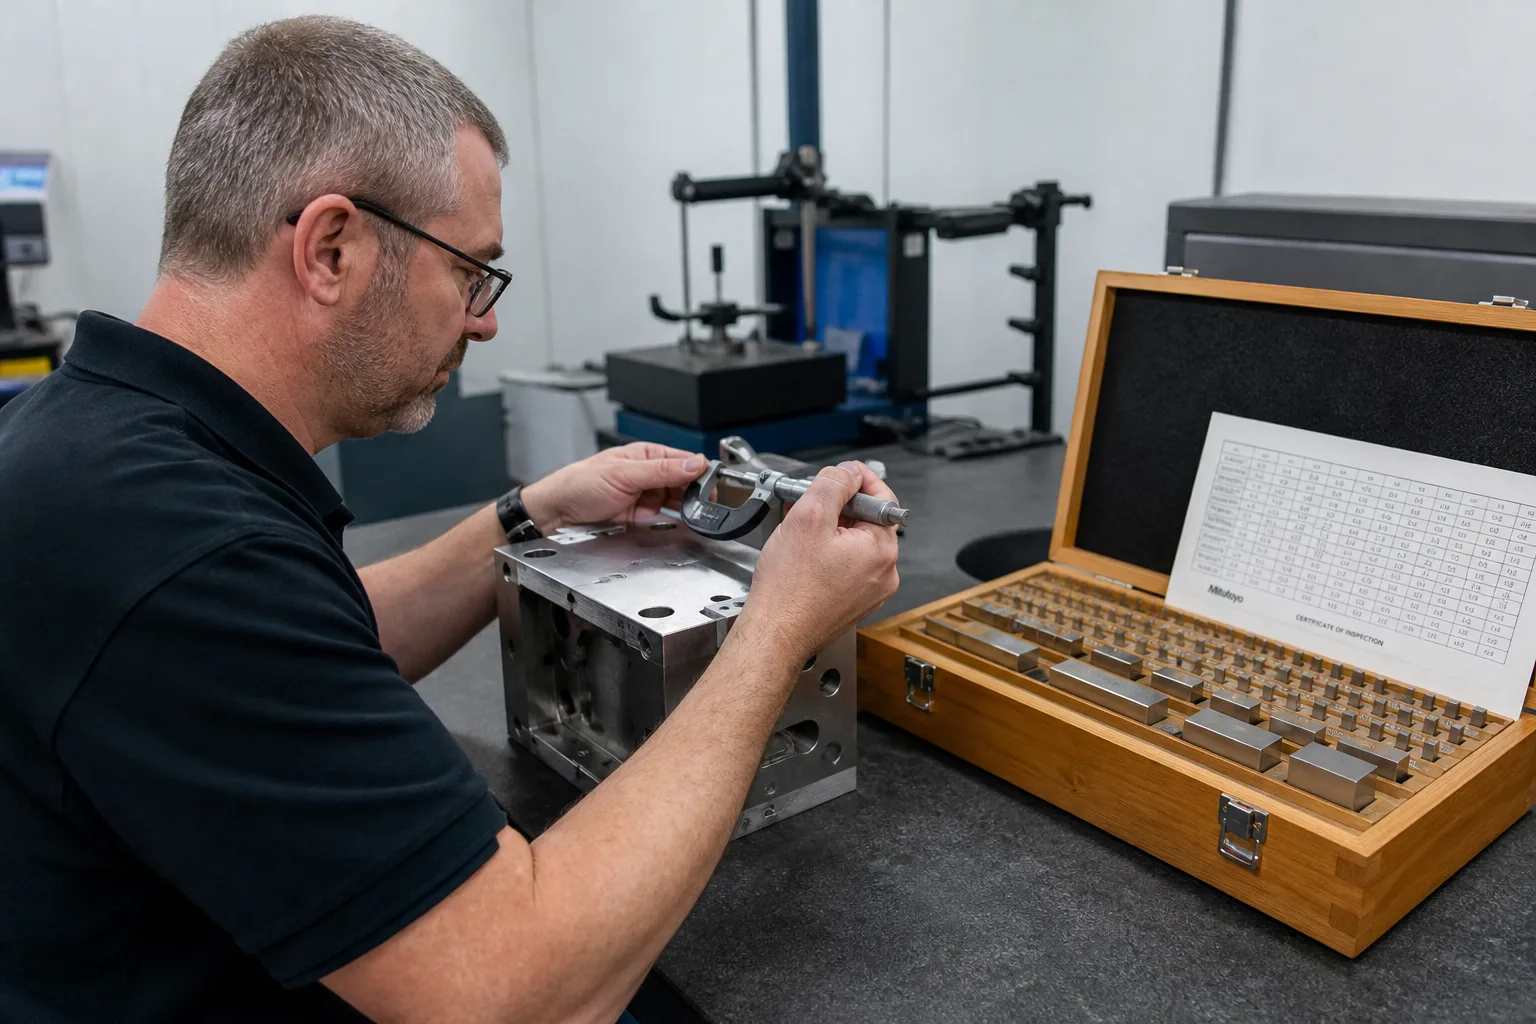
同名の複数セット:どれが在庫か、どの機台か、どれが修理中か分からない。帳簿は「在庫」なのにすでにプレス上、修理中なのに計画が占有、インサート・ガイドピン・ホットランナーなどの子部品をバラすと親型に戻せない。追跡はチャット:誰が最後に払出したか、どこを直したか、校正したか、班が言えない。寿命はショット数ではなく「まだいけそう」で、ロット途中でカジリが出る。
治具も同じ:工装が製品と工程に紐づかず、段替えで誤った治具や期限切れ未校正のゲージを使う。単価は高く、位置は漂い、状態は多い。表の棚卸は年に一度、その間は記憶だ。
業務オブジェクトと状態機械
対象は金型/治具マスタ、構造部品リスト、状態機械、払出と上機記録、保全と校正、ショット寿命、警報。マスタには少なくとも一意コード、適用製品と機台、設計寿命、現在位置、責任者が要る。独立コードのある構造部品は分解後に元マスタへ戻せねばならず、履歴を散らす「部品プール」は禁ずる。
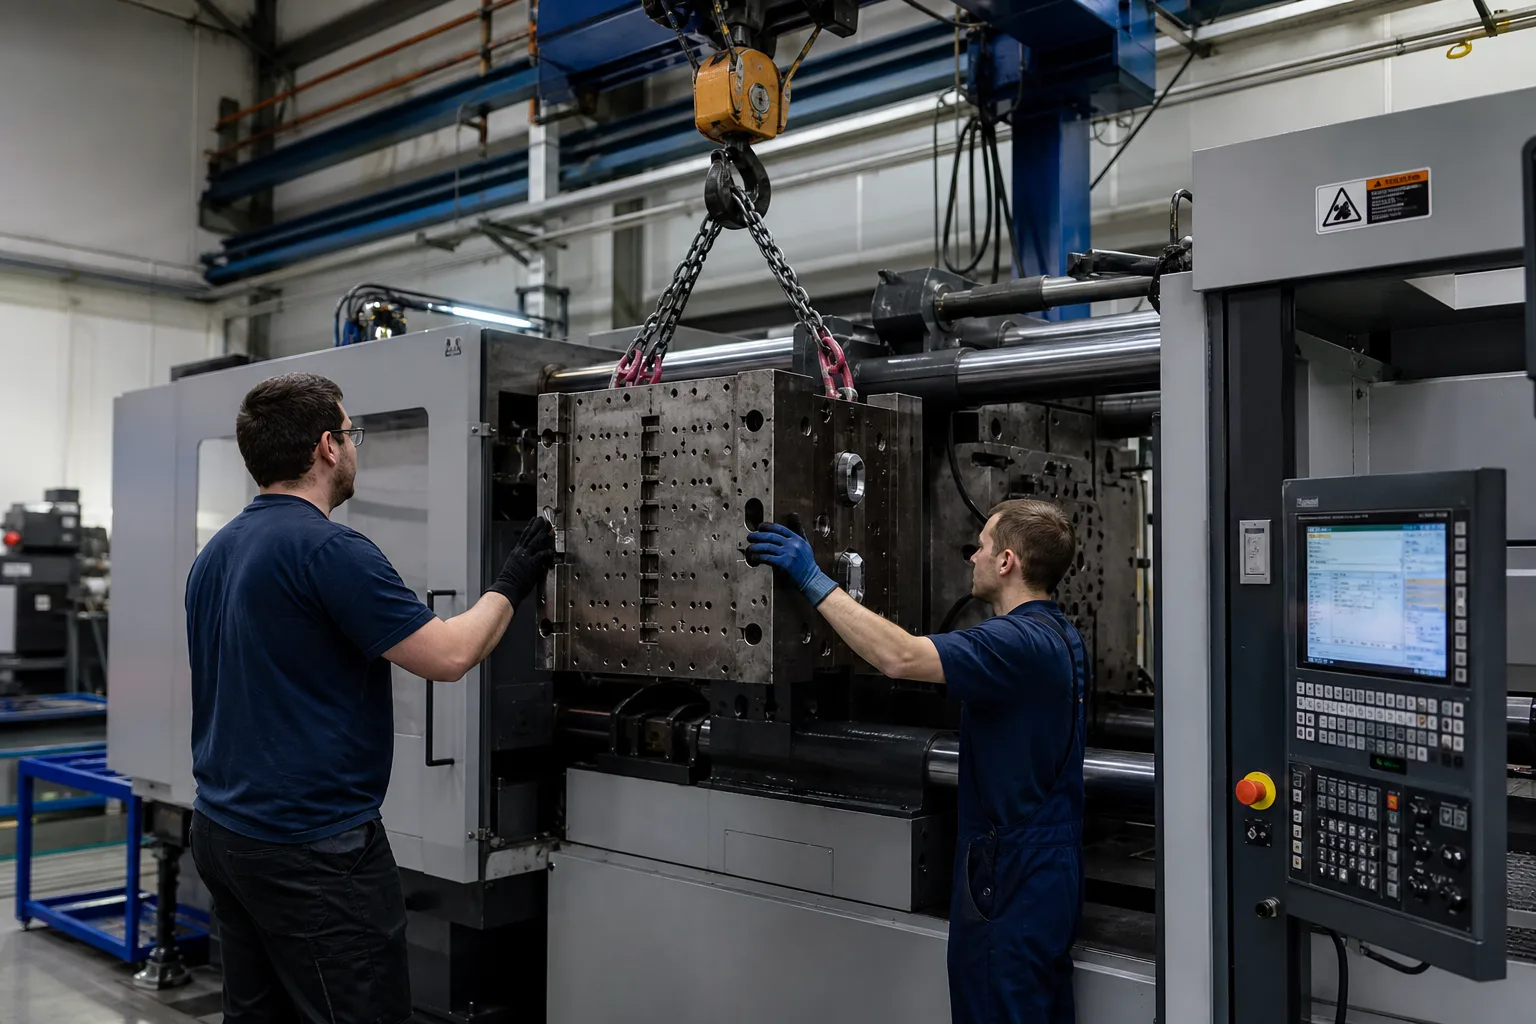
推奨状態:在庫、予約済み、上機、試作成形、保全、修理、校正待ち、封印、廃却。厳格な規則:未校正または校正期限切れは上機不可、修理中は生産計画不可、上機は金型コードと機台コードの二重スキャンで誤装着を防ぎ、生産ショットは寿命へ書き戻し閾値付近で早期警報、試作成形は別状態で量産寿命に入れず「計画可能」も占有しない。
役割、収集、MES とのつなぎ
庫は位置と棚卸、金型エンジニアは保全・校正・修理結論、班長は上機・下機スキャン、保全は状態変更と交換部品記録、計画は「上機可」状態だけを組む。交代はスキャンが正、口頭交代は数えない。
収集は QR / RFID を優先。ショット数は射出機やプレスのカウンタインタフェースから書き戻せ、インタフェースがなければ下機報告で補完し抜取検査する。MES 着手時は、当該工単の金型がこの機台にあるか、校正が有効か、寿命が上限を超えたかを検証せねばならない。検証失敗は着手禁止であり、ポップアップだけで強制着手できるものではない。
開発順と検収
まず一意コード、状態機械、上機二重コード。次に校正有効期限ゲート。最後にショット書き戻しと MES 着手検証。棚卸は庫位循環、差異は最後の払出または上機まで追う。検収は期限切れ校正遮断、修理占有遮断、二重コード不一致遮断、ショット警報、子部品の分解組立で親復元、棚卸不足を人まで追跡。
初日に全工場数千セットを載せない。納期が最も厳しく金型交換が最も多い製品族を選び、まず「上機可」状態を本物にする。週次の金型準備リストは班長の経験ではなくシステムから出す。例外(緊急借用、コードなし旧型)は付番期限を設け、期限後もコードなしは重要受注に入れない。
寿命と校正が「経験上まだ大丈夫」に頼れない理由
ショット寿命はキャビティと消耗品を分ける。本体は長く、スプルーブッシュ・エジェクタピン・スライドは短い。警報は子部品に当て、セット全体を廃却しない。校正周期はゲージ等級と製品公差に従い、外観部品と寸法部品は同一周期にできない。証明書の写真撮影では足りない。有効期限は上機ゲート項目でなければならず、期限当日、計画はその金型を見えなくする。
金型を製品間で共用するとき、予約カレンダーは排他。A 製品が占有中、B は同じセットを予約できない。治具と金型の結びもマスタへ。段替えリストは「金型+治具+ゲージ」三点セットを出し、欠けがあれば着手可と表示しない。コードなし旧型が最大の抵抗。まず「重要製品族の強制付番」、残りは期限。コードなし旧型は非重要受注のみ、工単にリスク印を付ける。
棚卸と修理占有:偽の「在庫」を止める
循環棚卸は庫位単位で、年末だけではない。「帳簿は在庫、スキャンはコードなし」は当日差異票:最後の上機者、最後の払出者、修理工位が下機していないか。修理占有は庫位または「修理倉」を占め、修理場は帳外のブラックホールにしない。廃却金型のキャビティを部品として再利用するなら、子部品は新マスタへ移し旧マスタは閉じ、寿命データが二つ並行しないようにする。
上機二重コードが失敗するよくある理由:機台コードは電装盤、金型コードはアイボルト、スキャナが届かない。導入期は工位コードで機台コードを代用できるが、特定機台マスタへ写像せねばならない。班長の代理スキャンは可、操作者欄は空にできない。空にすると責任は「みんなスキャンした」に戻る。試作成形後、合格だけが試作成形から在庫または計画可へ移り、不合格は修理へ、量産工単へ直接載せない。
吊り上げと保管向きもマスタへ。立て置きしかできない金型があり、誤置きはガイドピンを傷める。庫位の耐荷重と高さ制限をシステムに書き、入庫予約時に止め、フォークリフトが門口に着いてから入らないと気づかせない。インサート共用の二セットは同時上機できず、在庫可用量はインサート制約で計算する。新金型検収は寸法報告と試作成形ショット数を含み、未検収は量産予約プールに入れない。ホットランナー温度パラメータは金型マスタに掛け、段替え時に出し、熟練者の記憶だけにしない。ゲージと金型は校正周期を分け、ゲージ期限切れも上機を止める。夜勤の金型交換は二人確認スキャンで、一人の誤スキャンでは着手させない。試作成形のスプルー重量は補助照合、異常重量は誤金型リスクを示す。
製造現場のこうした小資産・大リスク対象は、規則をプロセスに書き込むカスタムシステムに向く。Shandong XYN Information Technology Co., Ltd.(XYN Tech)は工場側のソフトウェアカスタムを長く受注してきた。公式サイト https://www.xynkeji.com。