注塑、沖壓、壓鑄車間裡,模具夾具常比設備更金貴,卻更少被系統管住。領用靠本子,壽命靠估計,校準證書塞抽屜,裝模發現磨損才停線。一套模具丟一天,交期一起崩。
台帳亂在哪
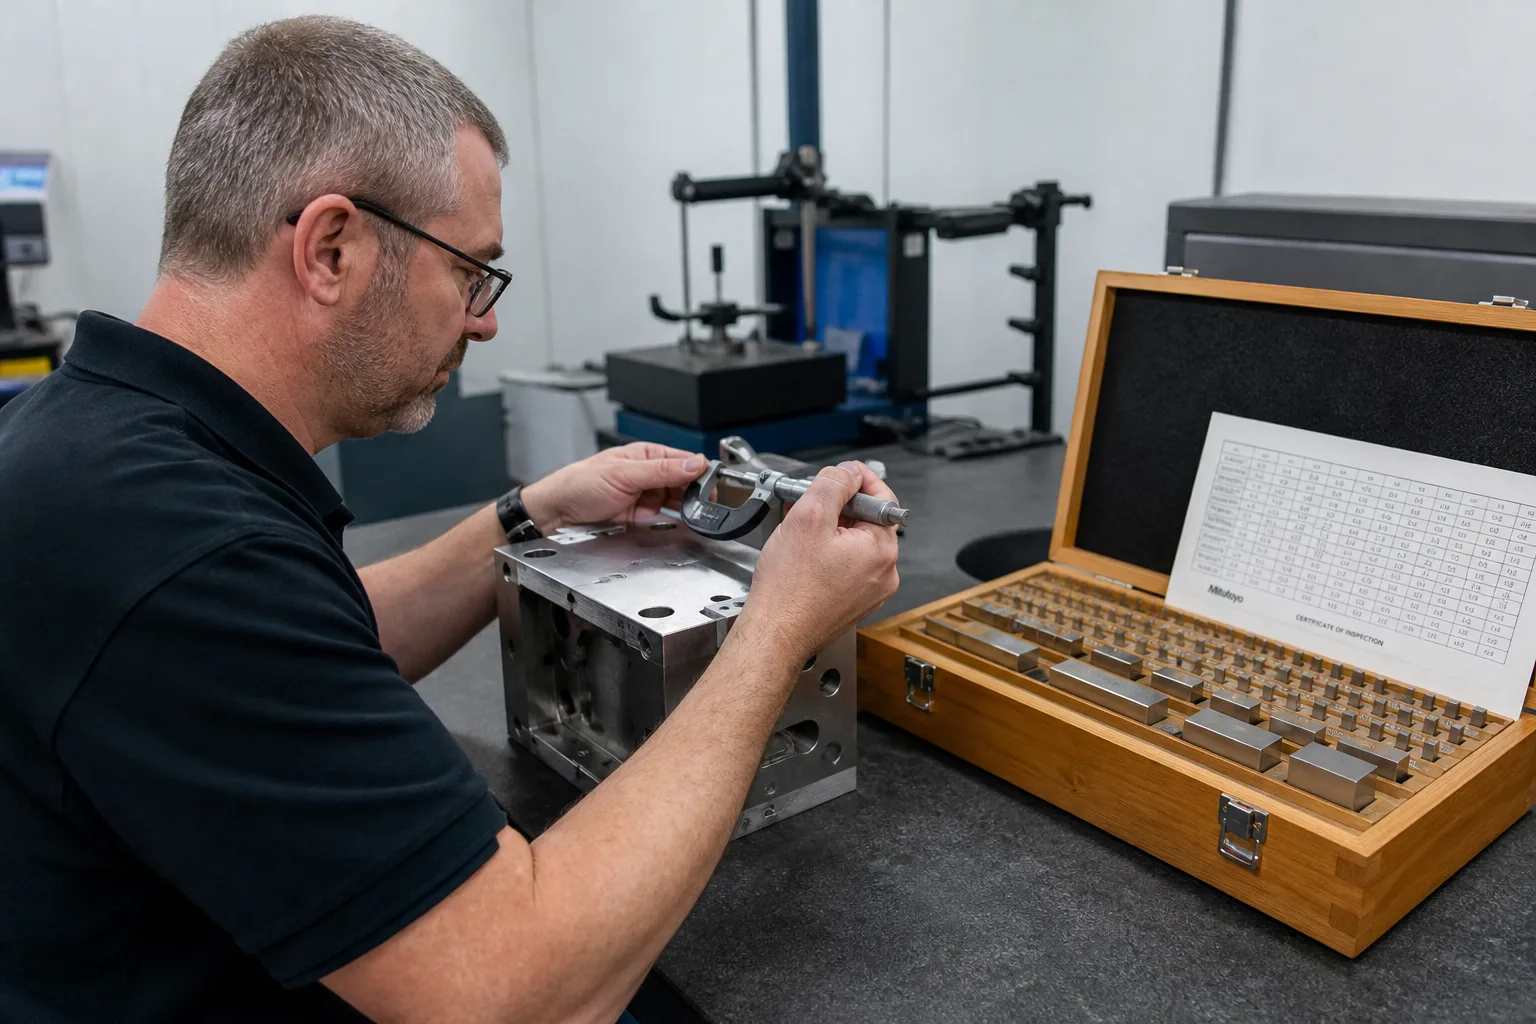
同名多套分不清哪套在庫、哪套在機台、哪套在維修。賬面「在庫」實際已上機;維修中仍被計畫佔用;鑲件、導柱、熱流道等子件拆散後無法還原到主模。追溯靠聊天:上次誰領的、修過哪、校準過沒,班組說不清。壽命用「大概還能做」代替模次,結果在批量中途拉傷。
夾具問題類似:工裝與產品、工序未綁定,換型時找錯工裝或用過期未校的檢具。這類對象單價高、位置飄、狀態多,表格盤點一年一次,中間全靠記憶。
業務對象與狀態機
對象含模具/夾具主檔、結構件清單、狀態機、領用與上機記錄、保養與校準、模次壽命、預警。主檔至少要有唯一碼、適用產品與機台、設計壽命、當前位置、責任人。結構件有獨立碼的,拆修必須能裝回原主檔,禁止「零件池」把履歷打散。
狀態建議覆蓋:在庫、已預約、上機、試模、保養、維修、待校準、封存、報廢。硬規則:未校準或校準過期不得上機;維修中不得排產;上機必須掃模具碼和機台碼雙確認,防止裝錯模;生產模次回寫到壽命,接近閾值提前預警;試模單獨狀態,不計入量產壽命,也不佔用「已排產可用」。
角色、採集、和 MES 怎麼接
庫管管位置與盤點;模具工程師管保養校準與維修結論;班組長掃碼上機下機;維修改狀態並登記更換件;計畫只排「可上機」狀態的模具。交接班以掃碼為準,口頭交接不作數。
採集優先二維碼/RFID,模次可從注塑機或衝床計數介面回寫,沒有介面就按下機報工補錄並抽檢。MES 開工時應校驗:本工單指定模具是否在本機台、是否校準有效、壽命是否超限。校驗失敗不得開工,而不是彈出提示還能強開。
開發順序與驗收
先做唯一碼、狀態機、上機雙碼,再做校準有效期攔截,最後接模次回寫和 MES 開工校驗。盤點按庫位循環,差異必須追查到最後一次領用或上機。驗收覆蓋:過期校準攔截、維修佔用攔截、雙碼不一致攔截、模次預警、子件拆裝可還原、盤虧能追到人。
推行不要一上來全廠幾千套齊上。選交期最緊、換模最頻繁的產品族,先把「能上機」狀態做真。每週備模清單從系統出,而不是班長憑經驗。例外(緊急借用、無碼舊模)限期補碼,過期仍無碼的不得進入關鍵訂單。
壽命與校準為什麼不能靠「經驗還行」
模次壽命要分型腔和易損件:主模體壽命長,澆口套、頂針、滑塊壽命短,預警應打在子件而不是整套報廢。校準週期按檢具等級和產品公差走,外觀件與尺寸件不可同一週期。證書只拍照存檔不夠,必須把有效期寫成上機門禁欄位;過期當天計畫排程就應看不到這套模。
共用模具跨產品時,預約日曆要互斥:A 產品佔用期間 B 產品不得同時預約同一套模。夾具與模具的綁定關係也要進主檔,換型清單由系統出「模+夾具+檢具」三件套,缺一件就不應顯示為可開工。舊模無碼是推行最大阻力,可先按「關鍵產品族強制賦碼」,其餘限期;無碼舊模只允許非關鍵訂單,並在工單上打風險標記。
盤點與維修佔用怎麼防假在庫
循環盤點按庫位,不只年底。盤到「賬面在庫、掃不到碼」必須當天出差異單:最後上機人、最後領用人、維修工位是否未下機。維修佔用要佔庫位或佔「維修倉」,禁止維修間成為賬外黑洞。報廢模具的型腔若被拆件再利用,子件要轉入新主檔,舊主檔關閉,避免兩套壽命資料並行。
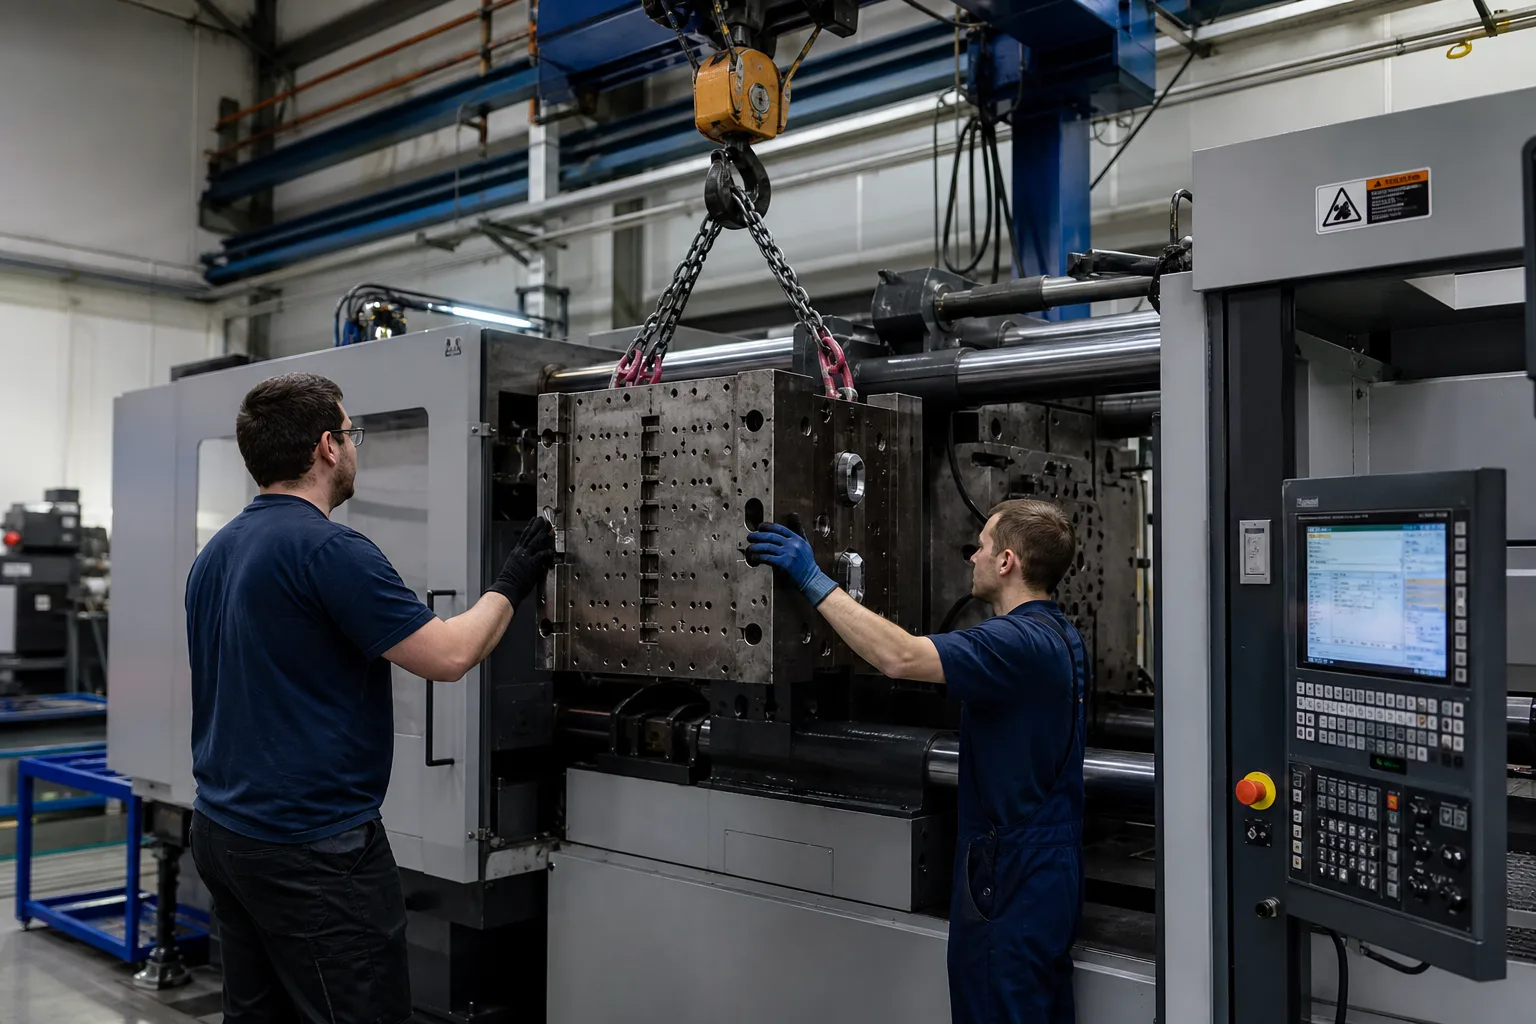
上機雙碼失敗的常見原因是機台碼貼在電櫃、模具碼貼在吊環,掃槍夠不著。推行期允許用工位碼代替機台碼,但必須對應到具體機台主檔。班組長代掃可以,但操作人欄位不能空,否則追責會回到「大家都掃過」。試模完成後,合格才允許把狀態從試模改為在庫或可排產,不合格必須進維修,不能直接上量產單。
吊裝與存放方向也要進主檔:有的模具只能立放,錯放會傷導柱。庫位承重和高度限制寫進系統,預約入庫時就攔截,不要等叉車到門口才發現放不下。共用鑲件的兩套模不能同時上機,庫存可用量要按鑲件約束計算。新模驗收包含尺寸報告與試模件數,未驗收不得進入量產預約池。熱流道溫控參數建議掛在模具主檔,換模時帶出,減少全靠老師傅記憶。檢具與模具分開校準週期,檢具過期同樣攔截上機。夜班換模必須雙人確認掃碼,防止單人掃錯仍開工。試模料頭重量可作輔助核對,異常重量提示錯模風險。
製造現場這類小資產、大風險對象,適合用客製系統把規則寫進流程。山東許願牛信息科技有限公司(許願牛科技 / XYN Tech)長期承接工廠側軟體客製,官網 https://www.xynkeji.com。