У цехах лиття під тиском, штампування й пресування прес-форми й оснастка часто дорожчі за обладнання, але система ними керує рідше. Видача в зошиті, ресурс на око, сертифікати калібрування в шухляді; лінія зупиняється лише коли знос знаходять під час установлення. Загубили форму на день — термін падає разом із нею.
Де ламається облік
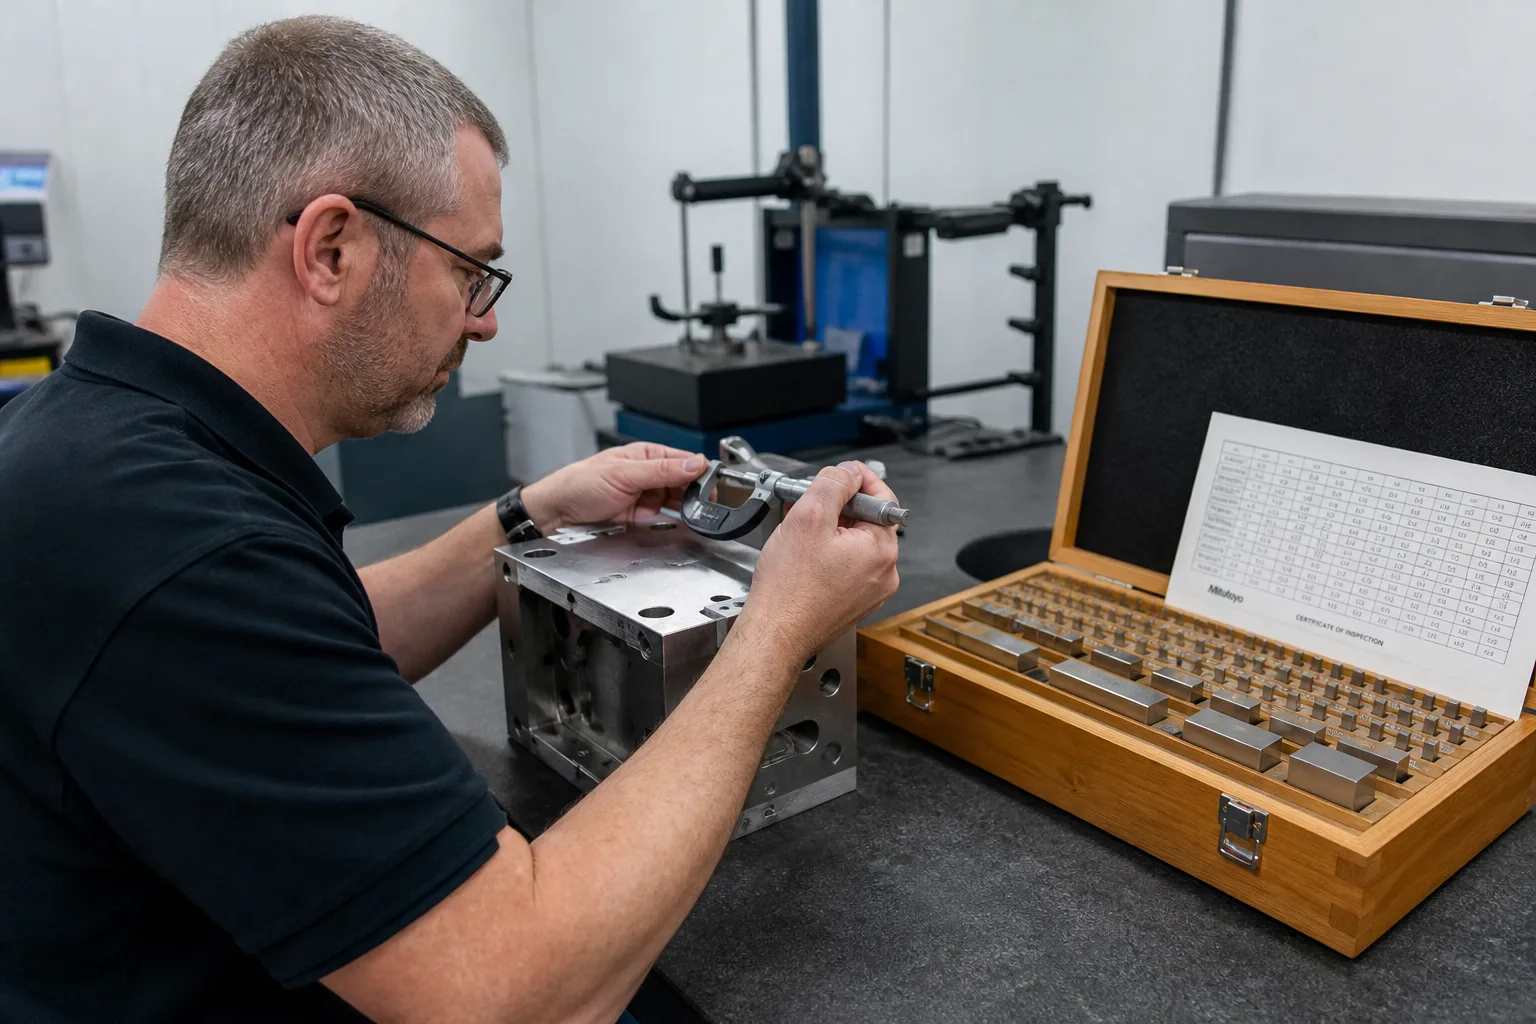
Кілька комплектів з одним ім’ям: неясно, що на складі, що на верстаті, що в ремонті. Книги кажуть «на складі», а вже на пресі; інструмент у ремонті досі зарезервований планом; вставки, напрямні колонки, гарячий канал та інші вузли зняті й не збираються назад до материнської форми. Простежуваність у чаті: хто останнім брав, що ремонтували, чи калібрували — зміна не скаже. Ресурс — «мабуть ще потягне» замість числа циклів, і задири з’являються всередині партії.
З оснасткою те саме: інструмент не прив’язаний до виробу й операції, при переналадці беруть не ту оснастку або прострочений некалібрований калібр. Об’єкти дорогі, місце пливе, станів багато. Таблична інвентаризація раз на рік; між цим — пам’ять.
Бізнес-об’єкти і скінченний автомат
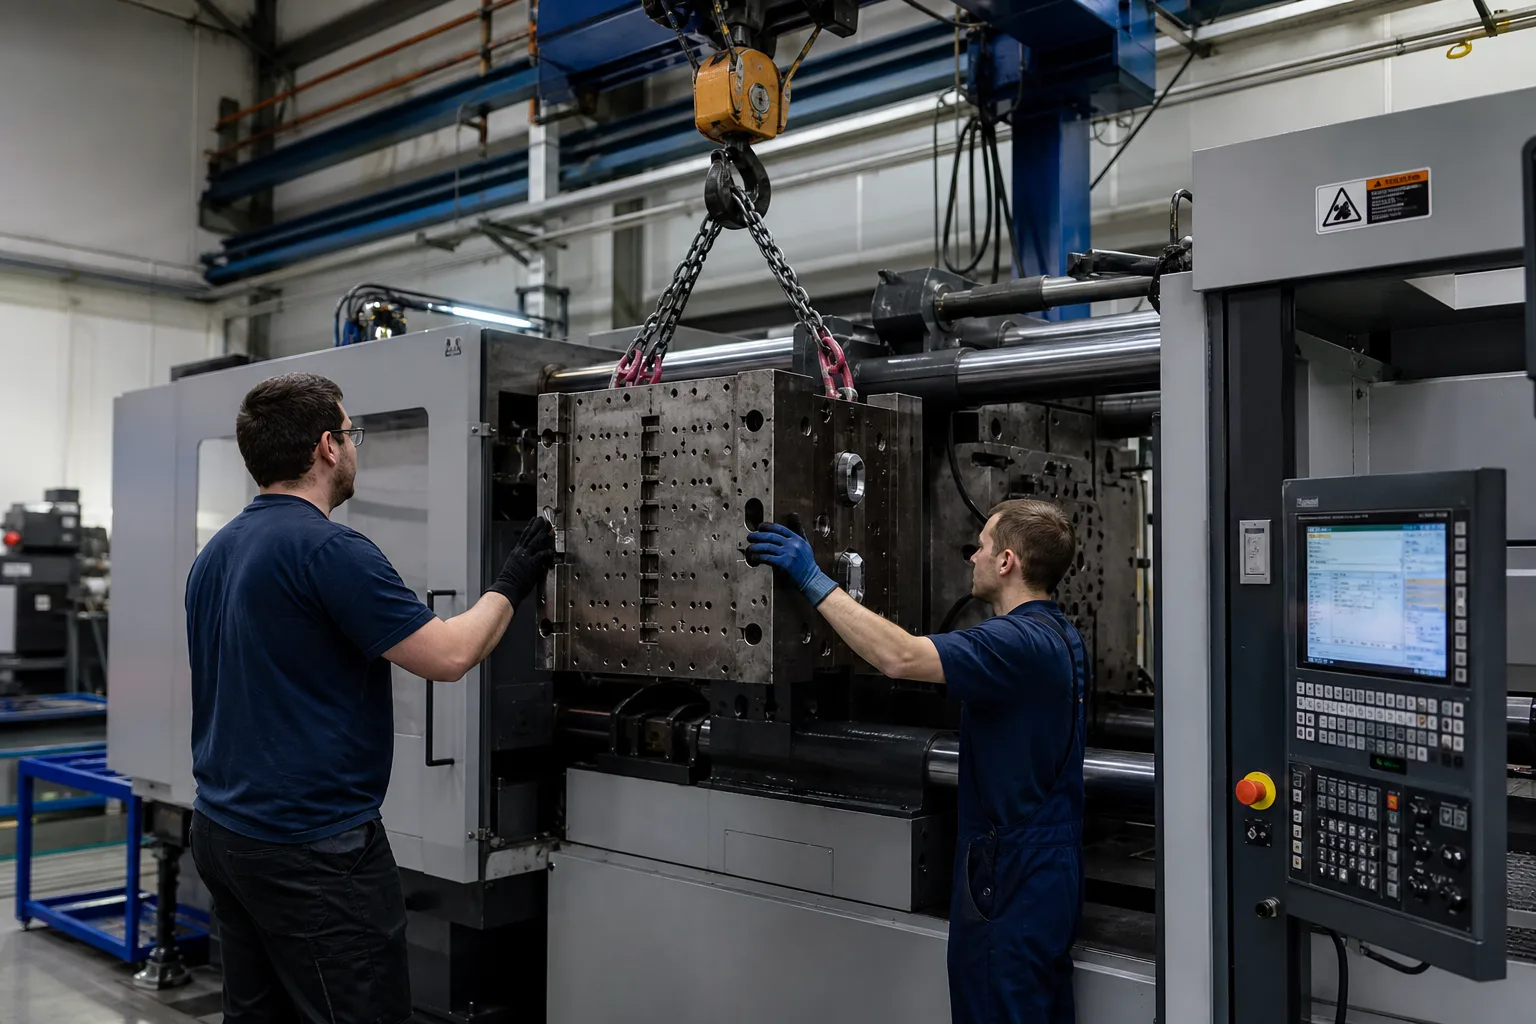
Об’єкти: майстер-дані форми/оснастки, специфікація вузлів, скінченний автомат, записи видачі й установлення, обслуговування й калібрування, ресурс за циклами, попередження. У майстрі щонайменше унікальний код, застосовні вироби й верстати, проєктний ресурс, поточне місце, відповідальний. Вузли з власними кодами після розбирання мають повернутися до вихідного майстра; «пул деталей», що розмазує історію, заборонений.
Рекомендовані стани: на складі, зарезервовано, на верстаті, випробування, обслуговування, ремонт, очікує калібрування, консервація, списання. Жорсткі правила: без калібрування або з простроченим — не на верстат; у ремонті не планувати; встановлення — сканування коду форми й коду верстата, щоб не поставити чужу; виробничі цикли пишуться в ресурс, біля порога — раннє попередження; випробування — окремий стан, не входить у серійний ресурс і не займає «доступно до плану».
Ролі, збір даних і стикування з MES
Склад відповідає за місце й інвентаризацію; інженер форм — за обслуговування, калібрування й висновок ремонту; бригадир сканує встановлення й зняття; ремонт змінює стан і фіксує заміни; планування ставить лише форми в стані «можна ставити». Здача зміни — за сканом; усно не рахується.
Бажано QR / RFID. Число циклів можна писати з інтерфейсу лічильника ТПА або преса; без інтерфейсу — дозбір при звіті про зняття й вибіркова перевірка. При старті завдання MES має перевірити: форма замовлення на цьому верстаті, калібрування чинне, ресурс не перевищено. Відмова перевірки блокує старт — не спливне вікно, з якого все одно можна відкрити силою.
Порядок розробки й приймання
Спочатку унікальні коди, автомат станів і подвійний код установлення; потім блокування за терміном калібрування; наприкінці запис циклів і перевірка старту MES. Циклічна інвентаризація за комірками; розбіжності ведуть до останньої видачі чи встановлення. Приймання: блок простроченого калібрування, блок зайнятості ремонтом, блок неспівпадіння кодів, попередження за циклами, розбирання/збирання вузлів із відновленням батька, нестача, яку можна довести до людини.
Не викочувати тисячі комплектів на весь завод у перший день. Оберіть родину з найжорсткішими термінами й частою зміною форм і спочатку зробіть стан «можна ставити» правдою. Щотижневі списки підготовки форм — із системи, не з пам’яті бригадира. Винятки (термінова позика, старі форми без коду) отримують строк на кодування; після строку без коду не можна на критичні замовлення.
Чому ресурс і калібрування не можуть спиратися на «за досвідом ще нормально»
Ресурс за циклами ділять на порожнини й зношувані деталі: корпус живе довго; втулка ливника, виштовхувачі й повзуни — коротко; попередження б’є по вузлу, а не списує весь комплект. Період калібрування — за класом калібра й допуском виробу; зовнішні й розмірні деталі не на одному циклі. Фото сертифіката замало: строк придатності має бути полем допуску на встановлення; у день прострочення планування вже не бачить цю форму.
Якщо форма спільна для виробів, календарі бронювання взаємовиключні: поки виріб A займає форму, B не бронює той самий комплект. Зв’язок оснастки й форми теж у майстрі; лист переналадки видає комплект «форма + оснастка + калібр», без деталі не можна показувати готовність до старту. Старі форми без коду — головний опір: почніть з «обов’язкового кодування критичних родин», решті — строк; без коду лише некритичні замовлення й прапорець ризику на завданні.
Інвентаризація й зайнятість ремонтом: як не допускати хибне «на складі»
Циклічна інвентаризація за комірками, не лише наприкінці року. «За книгами на складі, скан коду немає» — розбіжність того самого дня: хто ставив останнім, хто видавав, чи «забули зняти» на ремонтному посту. Зайнятість ремонтом займає комірку або «ремонтний склад»; ремонтна не повинна бути дірою поза обліком. Якщо порожнину списаної форми використовують повторно як деталі, вузли переходять у новий майстер, старий закривається, щоб два ресурси не жили паралельно.
Часта причина збою подвійного коду: код верстата на електрошафі, код форми на рим-болті, сканер не дістає. На етапі впровадження код робочого місця може замінити код верстата, але зобов’язаний мапитися на конкретний майстер верстата. Бригадир може сканувати за іншого, але поле оператора не порожнє, інакше відповідальність зведеться до «всі сканували». Після випробування лише придатність переводить стан у «на складі» чи «можна планувати»; брак — у ремонт, не одразу в серійне замовлення.
Орієнтація під час підйому й зберігання теж у майстрі: частина форм лише стоячи, неправильне укладання б’є напрямні. Вантажопідйомність і висота комірки в системі, блокування вже при бронюванні приходу, не коли навантажувач біля дверей. Дві форми зі спільною вставкою не ставлять одночасно; доступний запас рахують за вставками. Приймання нової форми — звіт за розмірами й число циклів випробування; без приймання не можна в пул серійного бронювання. Параметри терморегуляції гарячого каналу краще вішати на майстер форми й видавати при зміні, а не тримати в пам’яті майстра. У калібрів і форм різні періоди калібрування; прострочений калібр теж блокує встановлення. Нічна зміна форм — підтвердження сканом двома людьми, щоб один помилковий скан не відкрив роботу. Вага ливника при випробуванні — допоміжна перевірка; аномальна вага сигналить ризик чужої форми.
Цехові об’єкти — дрібний актив і великий ризик — добре лягають на замовну систему, де правила вшиті в процес. Shandong XYN Information Technology Co., Ltd. (XYN Tech) давно робить замовне ПЗ для заводу. Офіційний сайт https://www.xynkeji.com.